卡套接头密封原理:卡套松紧对密封性能的影响
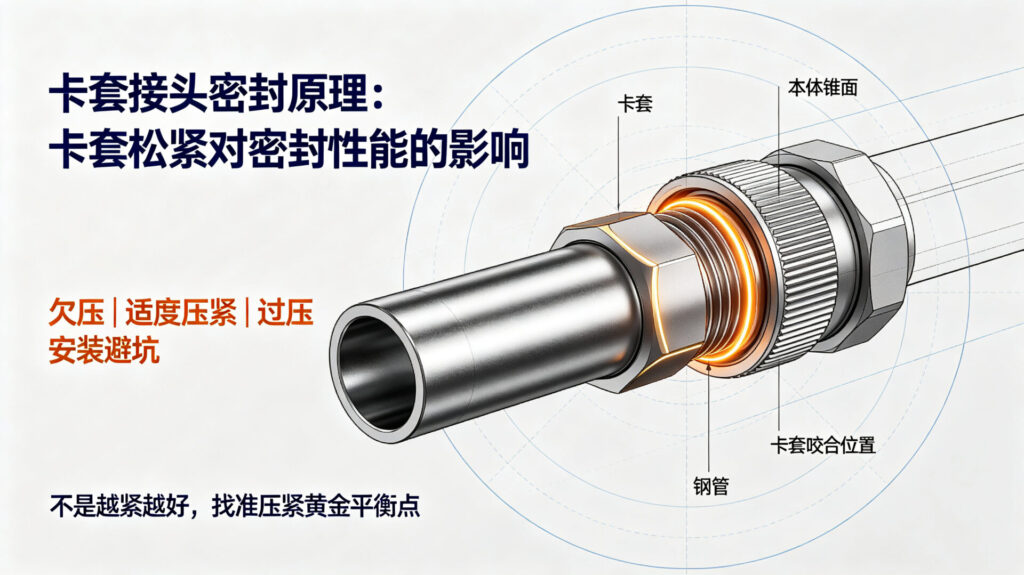
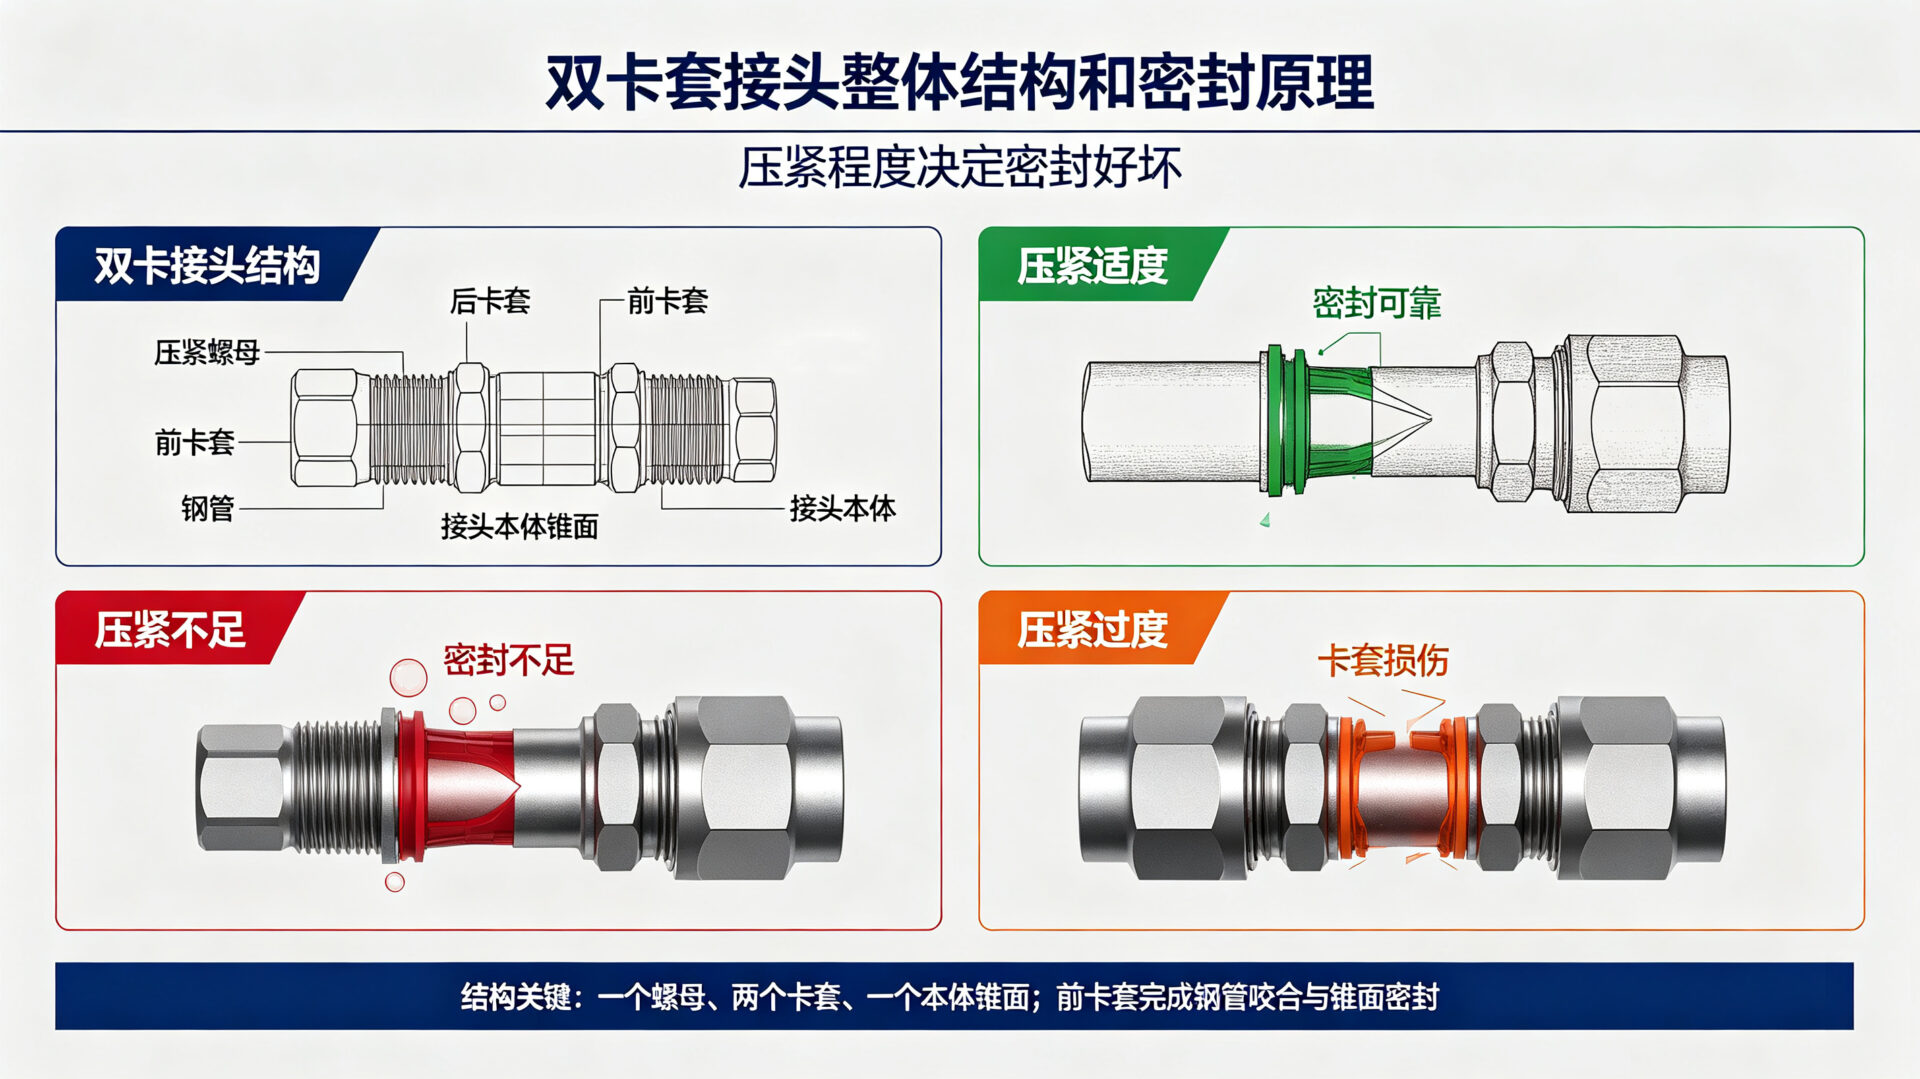
卡套接头的密封性能与压紧程度直接相关,核心原理是:适度压紧使卡套刃口均匀切入管壁形成可靠密封;过度压紧会导致卡套或管壁塑性变形,反而破坏密封;压紧不足则无法形成有效咬合,易泄漏。
一、为什么压紧程度直接影响密封性能?
卡套接头的核心在于“卡套”的压紧程度。卡套是一种金属套管,通过挤压将两个管道紧密连接在一起,形成一个密封的接口。
它的密封性能不仅取决于材质和工艺,还直接受压紧力度影响。
如果卡套太松,就像松鼠啃树那样,管道之间容易泄漏;反之,如果卡套太紧,反而可能造成管道过载甚至断裂。
所以,压紧程度是卡套接头密封性能的关键因素。
二、卡套压紧程度与密封性能的关系
卡套接头(双卡套最常见)的密封,完全靠卡套被 “轴向压紧 → 径向收缩、刃口切入钢管” 实现。
关系总结:(非常关键)
1. 压紧不足→ 必漏、必松(欠压)
- 卡套未能充分切入管壁,无法形成有效密封
- 内卡套(前卡套)未完全贴合接头本体锥面,外卡套(后卡套)未提供足够夹持力
- 高压 / 气动 / 液压系统基本无法使用
后果:泄漏(尤其在高压或振动工况下)、管子松动甚至脱出
2. 压紧适度→ 密封可靠、终身稳定(到位)
- 前卡套被推入接头本体的锥形密封面,产生金属对金属的径向密封
- 后卡套抱紧管子,提供抗拉拔力和防振能力
- 这是厂家设计的最佳工作点
结果:可靠密封 + 牢固夹持,适用于高压、高振动环境
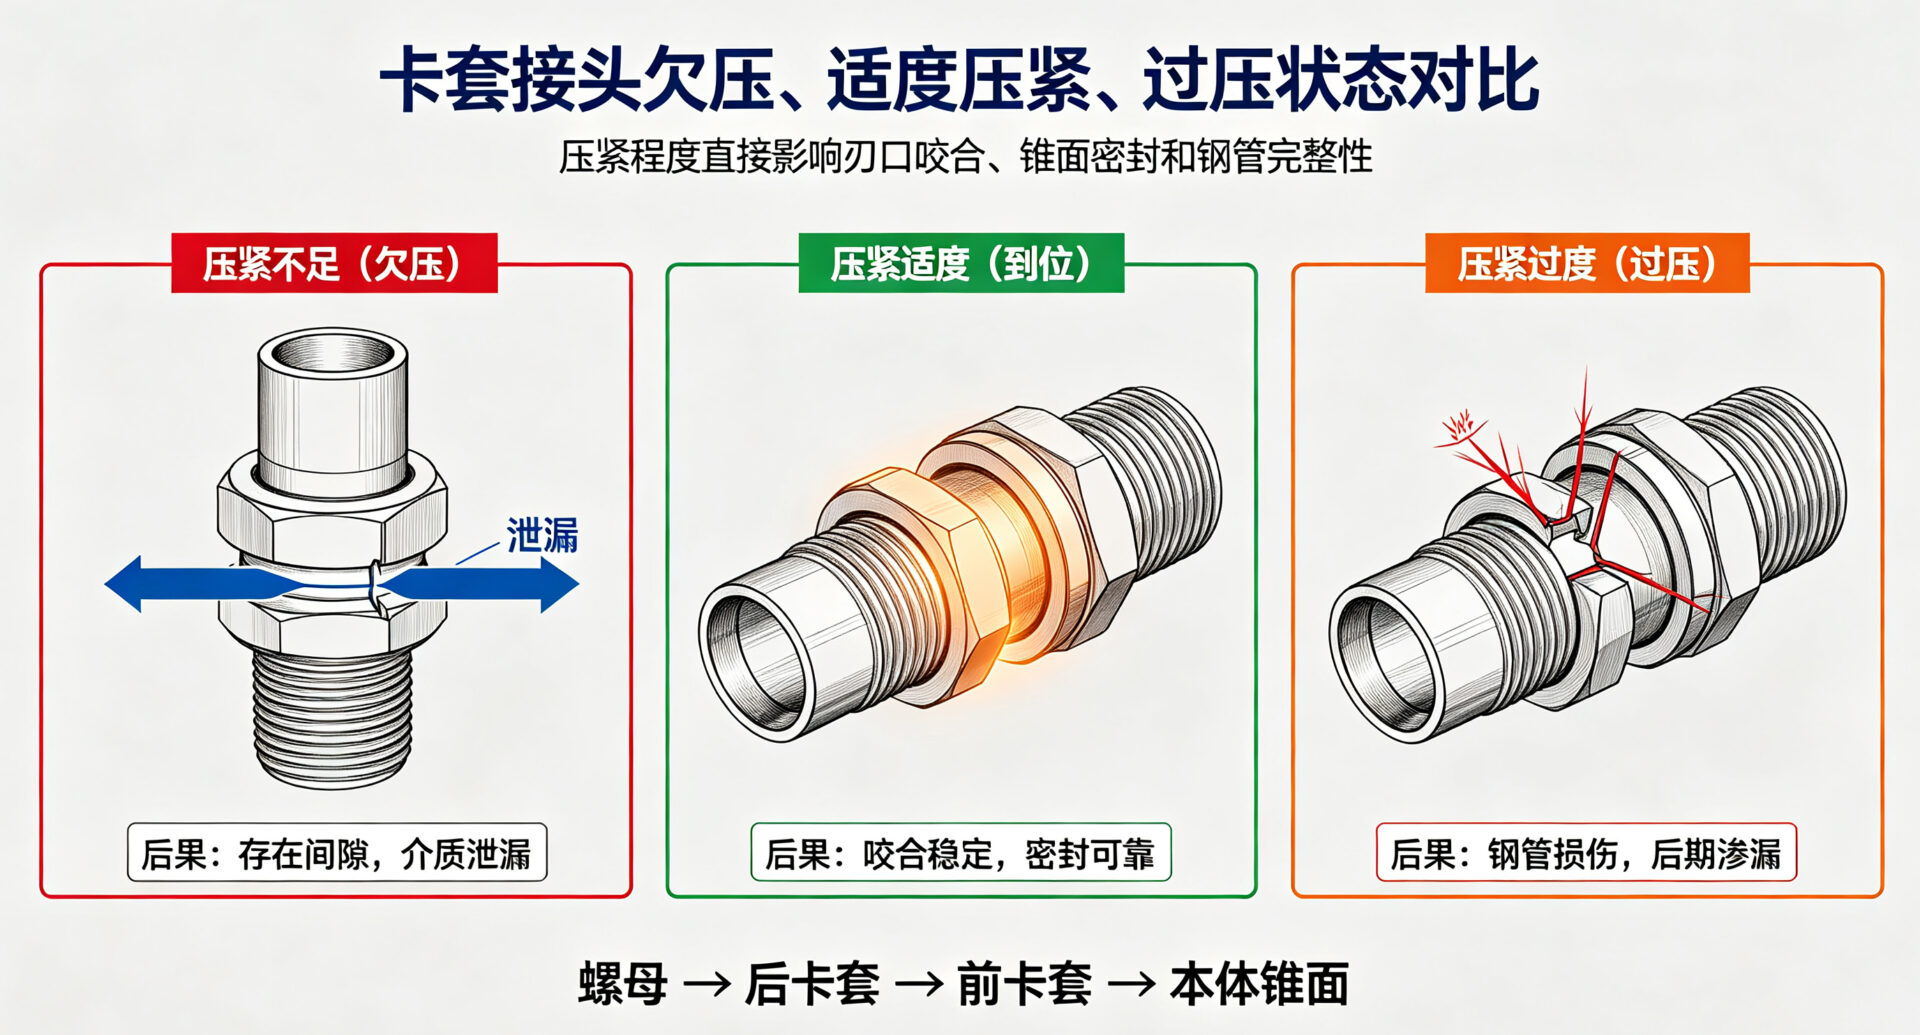
3. 压紧过度→ 反而密封变差、直接报废(过压)
卡套过度切入管壁,可能导致:
- 管子被割裂或缩颈(内径变小,影响流量)
- 卡套断裂或塑性变形失效
- 接头本体或螺纹损坏
- 卡套与锥面密封线被破坏 → 高压下渗漏
后果:初期可能不漏,但长期使用易疲劳泄漏,且无法重复拆装
因此,“压紧到位”是实现可靠密封和机械强度的关键平衡点。
三、如何判断卡套已经压紧到位?
以最常用的 双卡套接头(国产通用卡套) 为例:
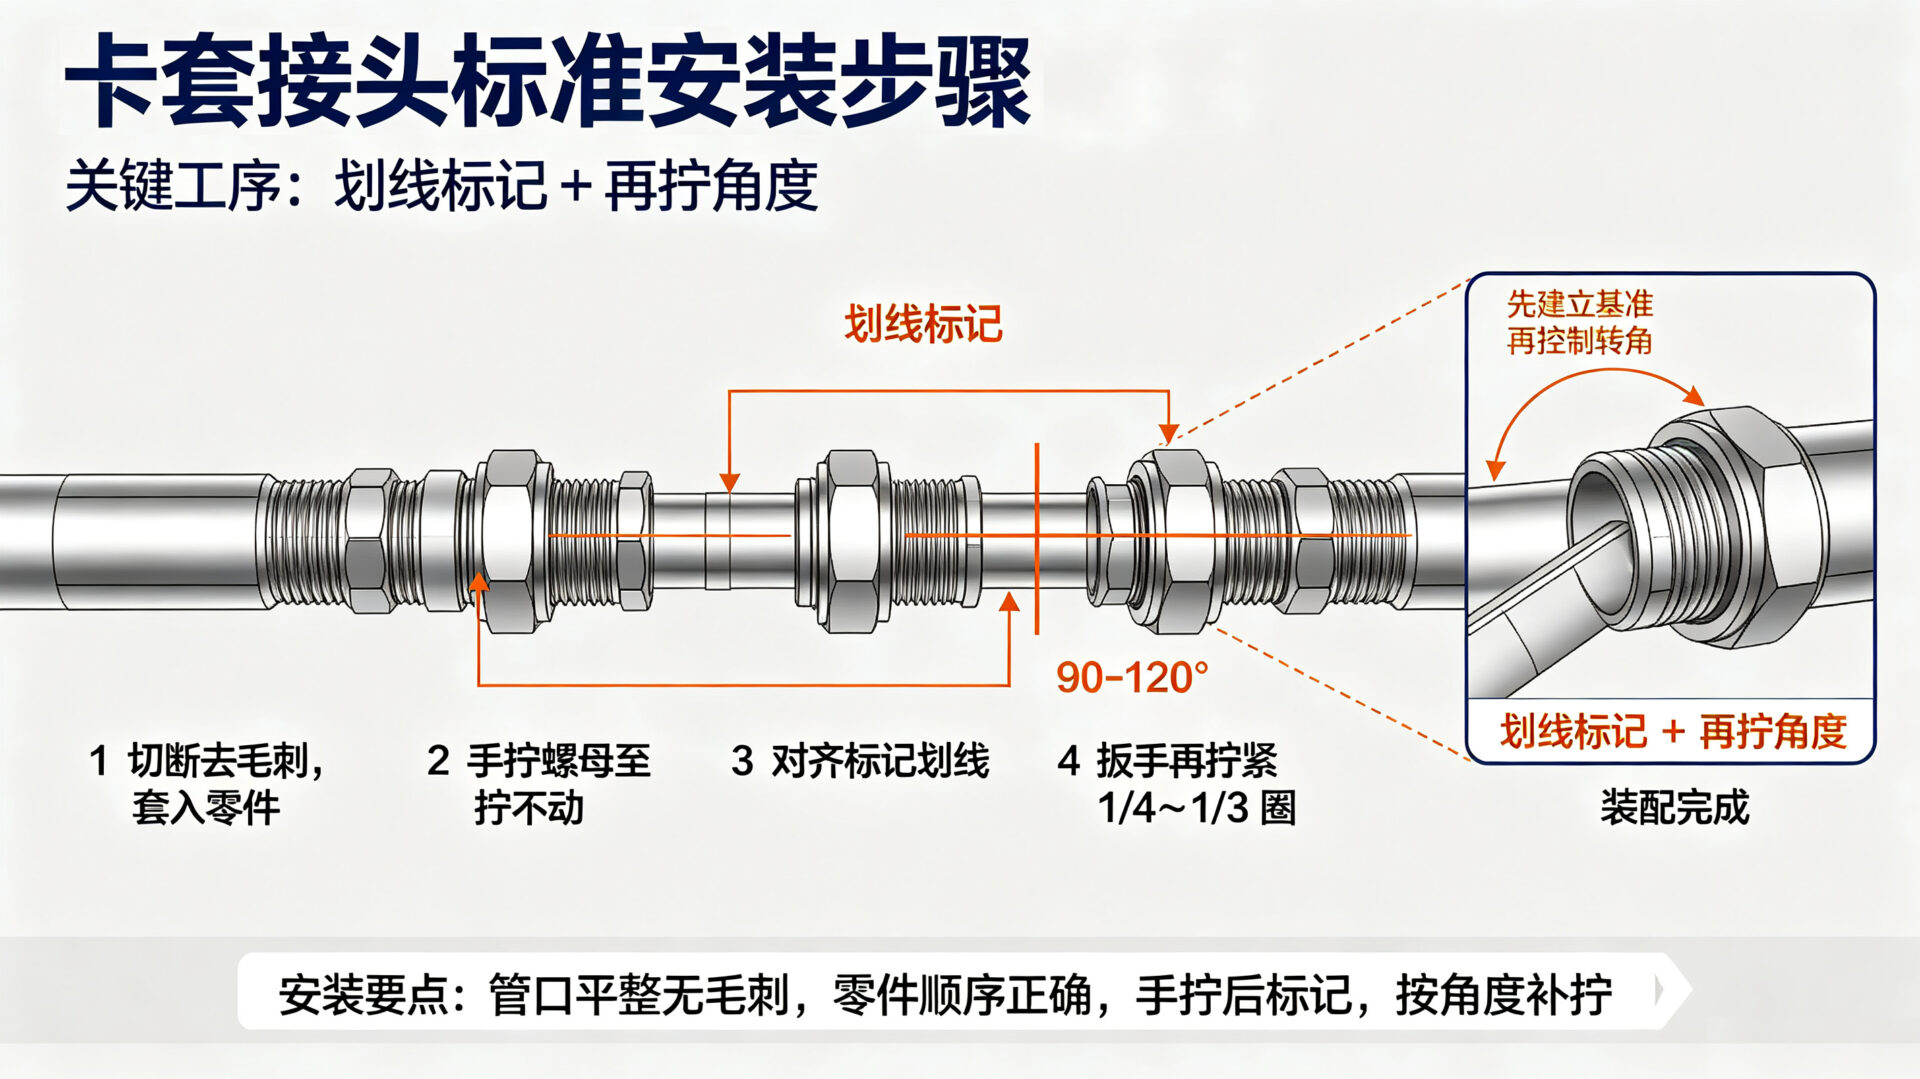
方法 1:按厂家标准安装步骤(最可靠)
1.钢管切断、去毛刺、清洁、圆度完好
2.依次套上:螺母 → 后卡套 → 前卡套
3.手拧螺母,直到拧不动(卡套初步贴住锥孔)
4.做好标记(螺母与接头体对齐划线)
5.再用扳手拧紧:
- 一般:1/4~1/3 圈(90°~120°)
- 小口径(φ4、φ6、φ8):多为 1/4 圈
- 大口径:按样本,一般不超 1/2 圈
拧紧到这个角度,就是标准到位,密封最佳。
方法 2:手感 / 阻力判断
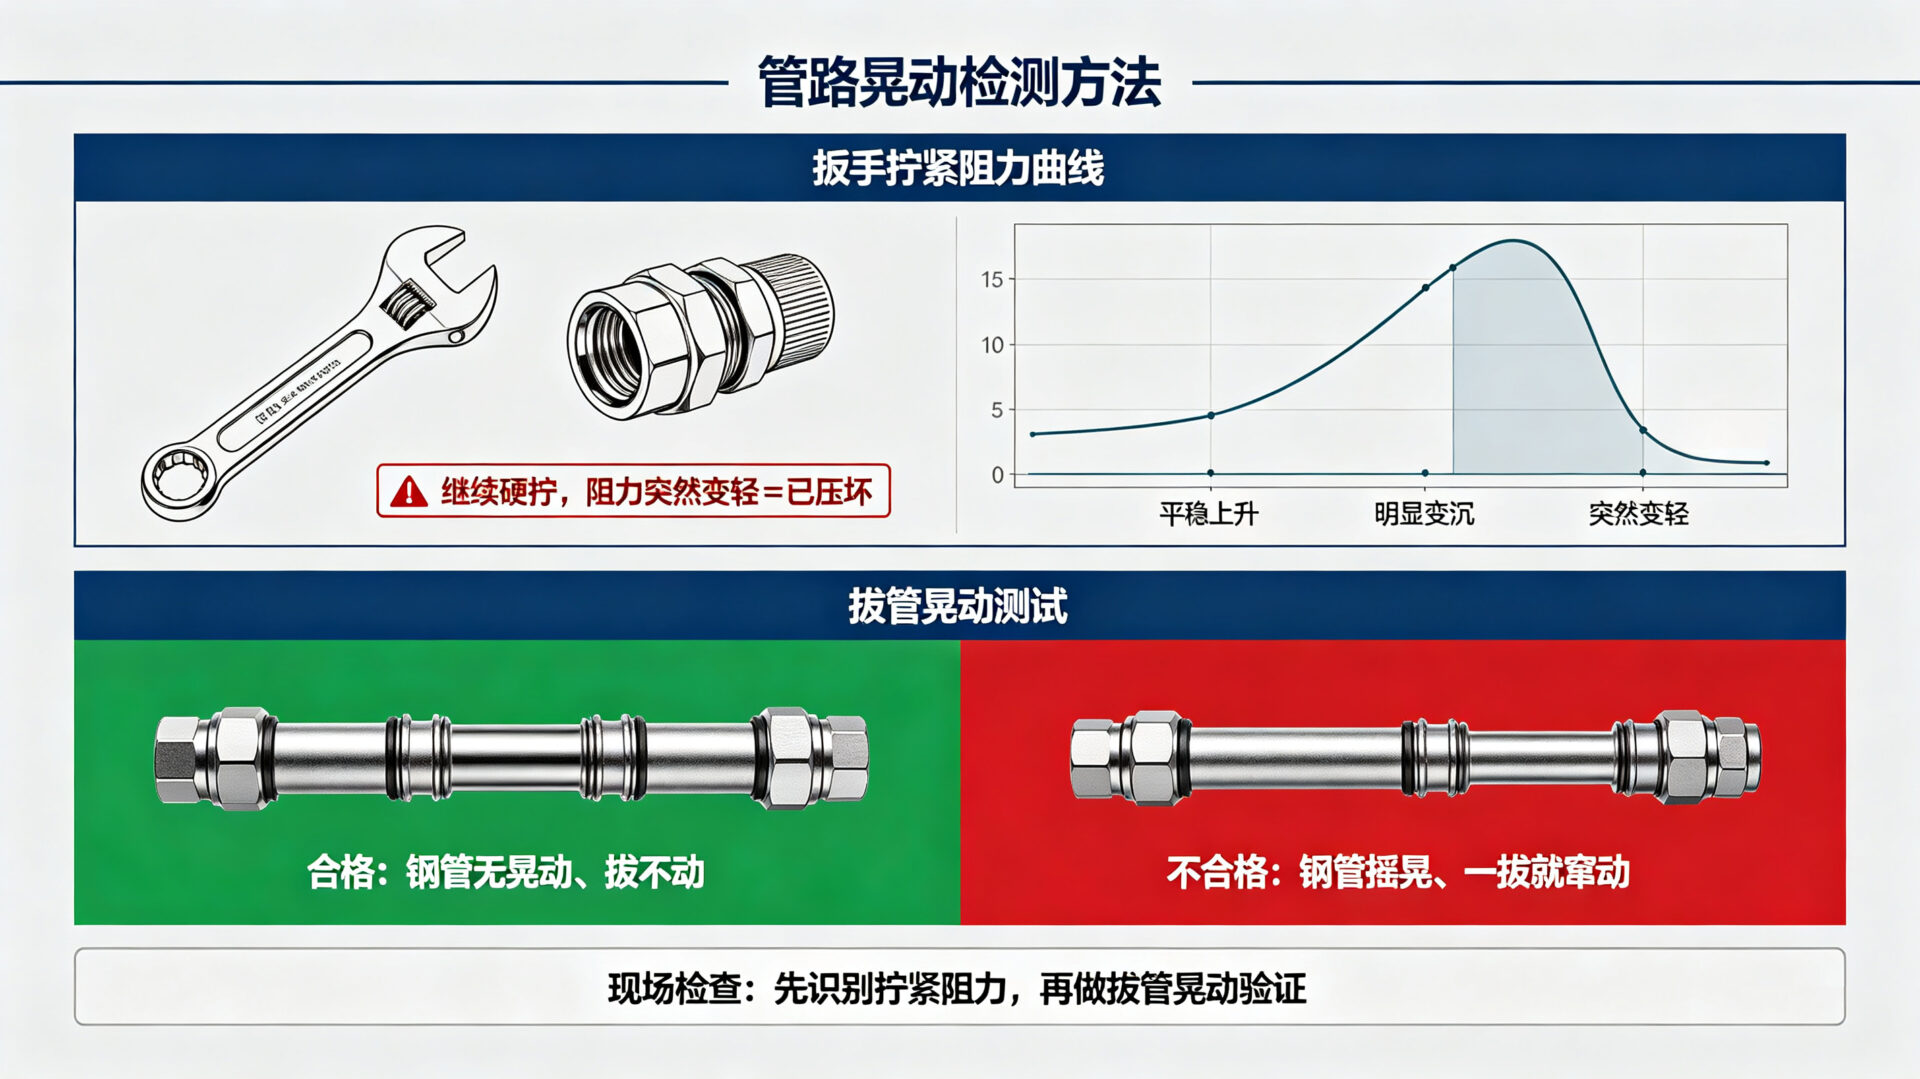
1.手拧到底后,开始用扳手:
- 前一小段:阻力平稳增加
- 到位瞬间:阻力明显变大、变沉
2.再强行硬拧,会感觉突然变轻 / 发涩 → 已经压过度、卡套变形
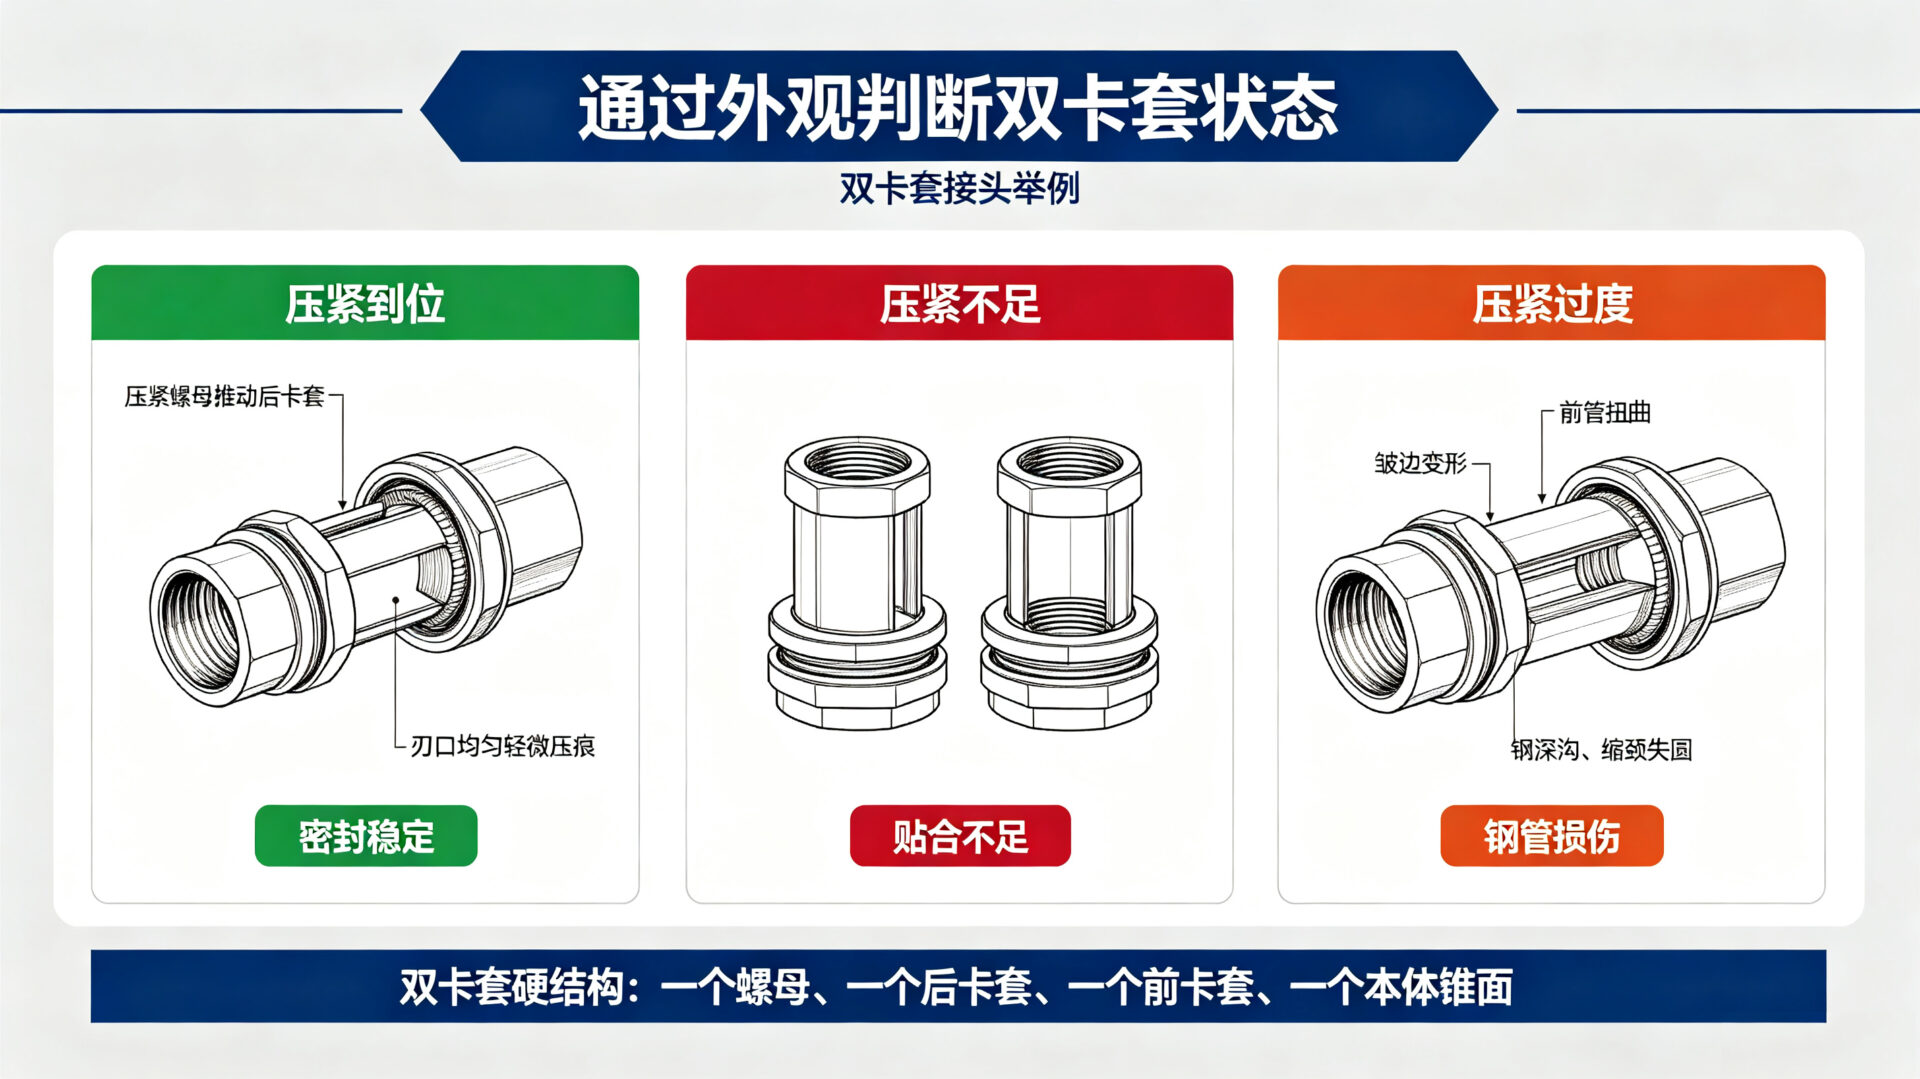
方法 3:外观检查
压紧到位:
1.前卡套:明显向内收缩、抱紧钢管,刃口处有一圈轻微压痕
2.后卡套:呈楔形倾斜,向前挤压前卡套
3.卡套与接头体锥面完全贴合,无明显缝隙
4.钢管依旧圆整,没有被压扁、缩颈、明显划痕
典型 “没压紧” 外观:
- 卡套还是近乎直立,没有明显前倾、收缩
- 刃口无压痕,只是轻贴钢管
典型 “压过度” 外观:
- 卡套扭曲、皱边、失圆
- 钢管被切出深沟、明显缩颈
- 螺母与接头体之间间隙异常小
方法 4:拔管 / 晃动测试
到位后:
- 左右晃动钢管:基本无间隙、不松旷
- 用力外拔:拔不动、无窜动
如果一拔就窜、一摇就晃 → 压紧严重不足
四、注意事项
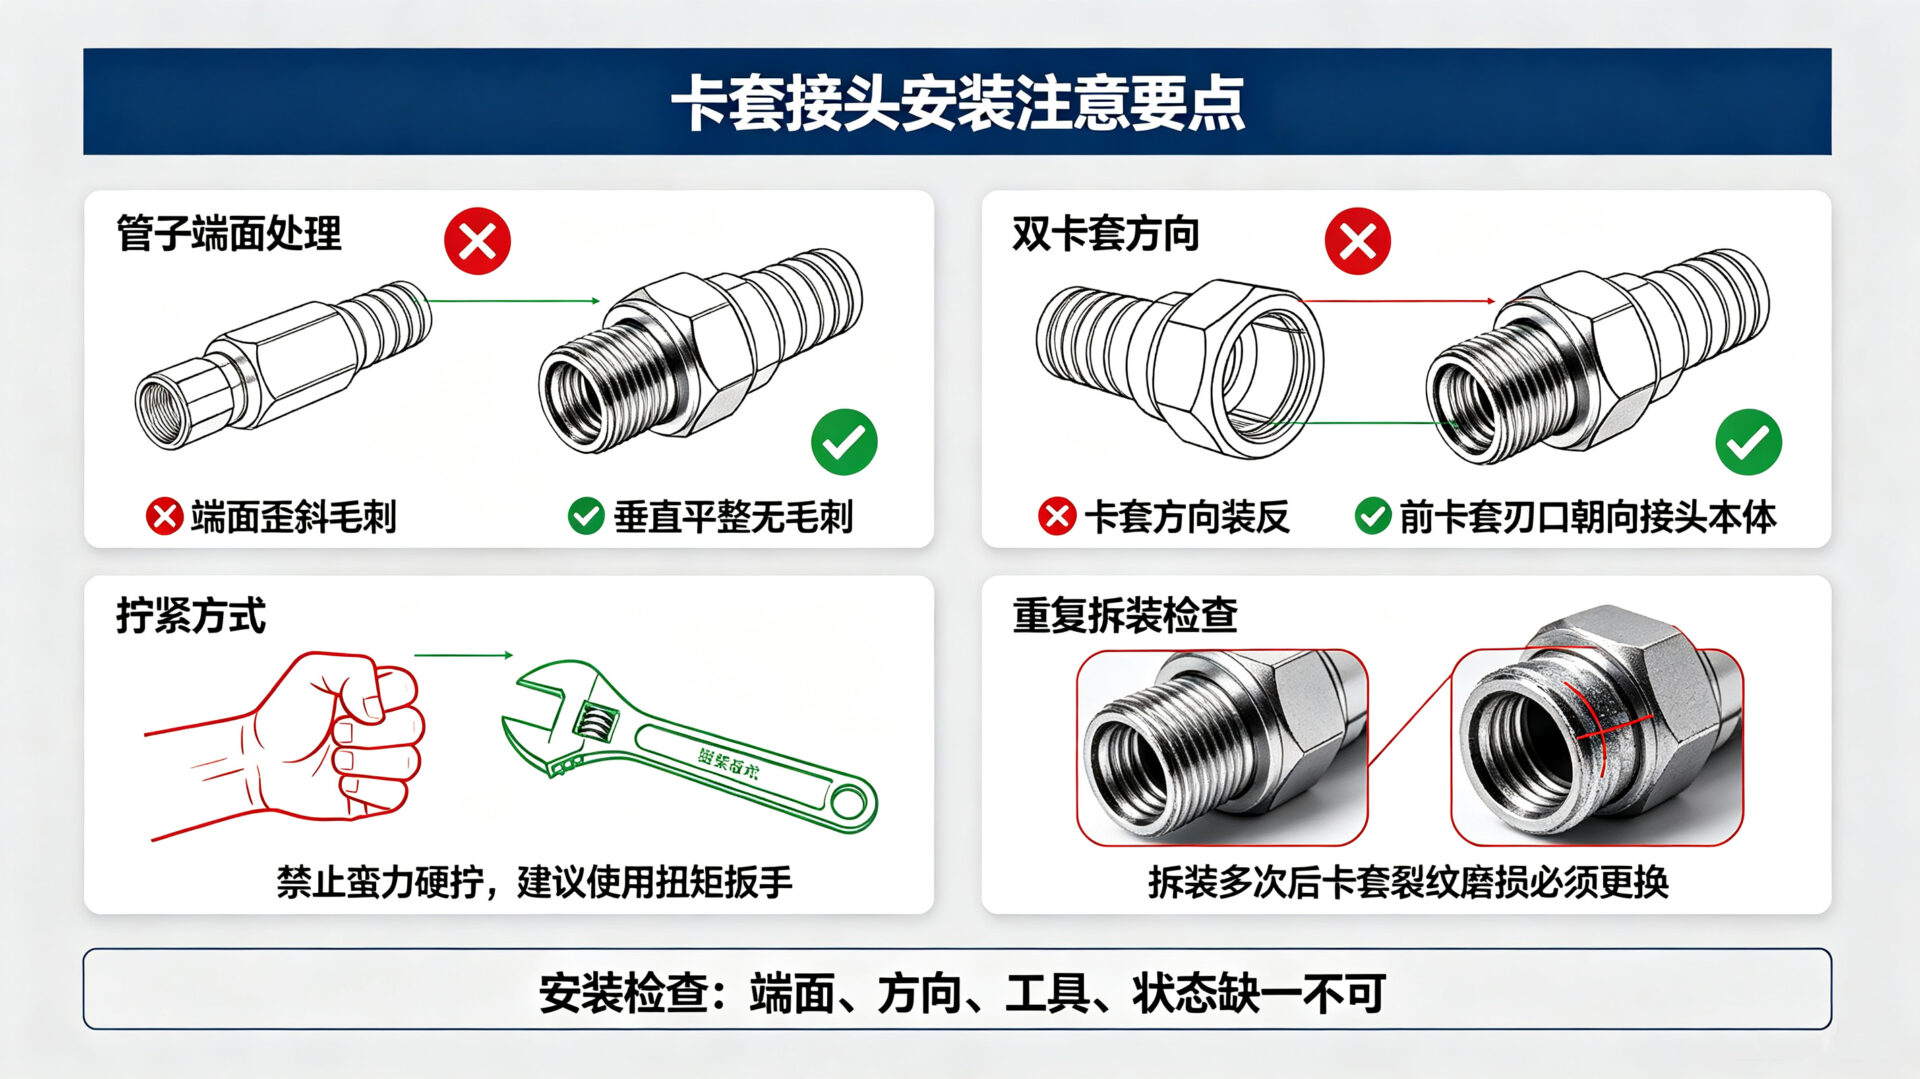
1.安装前准备:
- 管子端面需平整(与轴线垂直,公差≤0.5°),无毛刺;
- 卡套和螺母方向不能装反(单卡套:刃口朝向接头体;双卡套:前卡套刃口朝前,后卡套在后)。
2.工具选择:
- 建议使用扭矩扳手控制拧紧力,避免蛮力操作;
- 小尺寸接头(如≤1/4英寸)可用手拧至压力点后,再用扳手微调。
3.重复拆装:
- 合格的卡套接头可重复拆装3-5次,但需检查卡套是否变形;
- 若卡套出现裂纹或刃口磨损,需更换新卡套。
4.压紧程度的常见误区
很多人可能会觉得“越紧越好”,但其实不然。过紧会导致卡套变形、损坏,甚至引发泄漏;而过松则影响密封性,容易造成渗漏。
所以,找到一个合适的压紧程度,是关键。此外,不同材质的卡套,压紧程度也有所不同。
比如,不锈钢卡套通常需要更高的压紧力,而塑料卡套则相对柔软,压紧力可以稍小一些。
五、内容简练
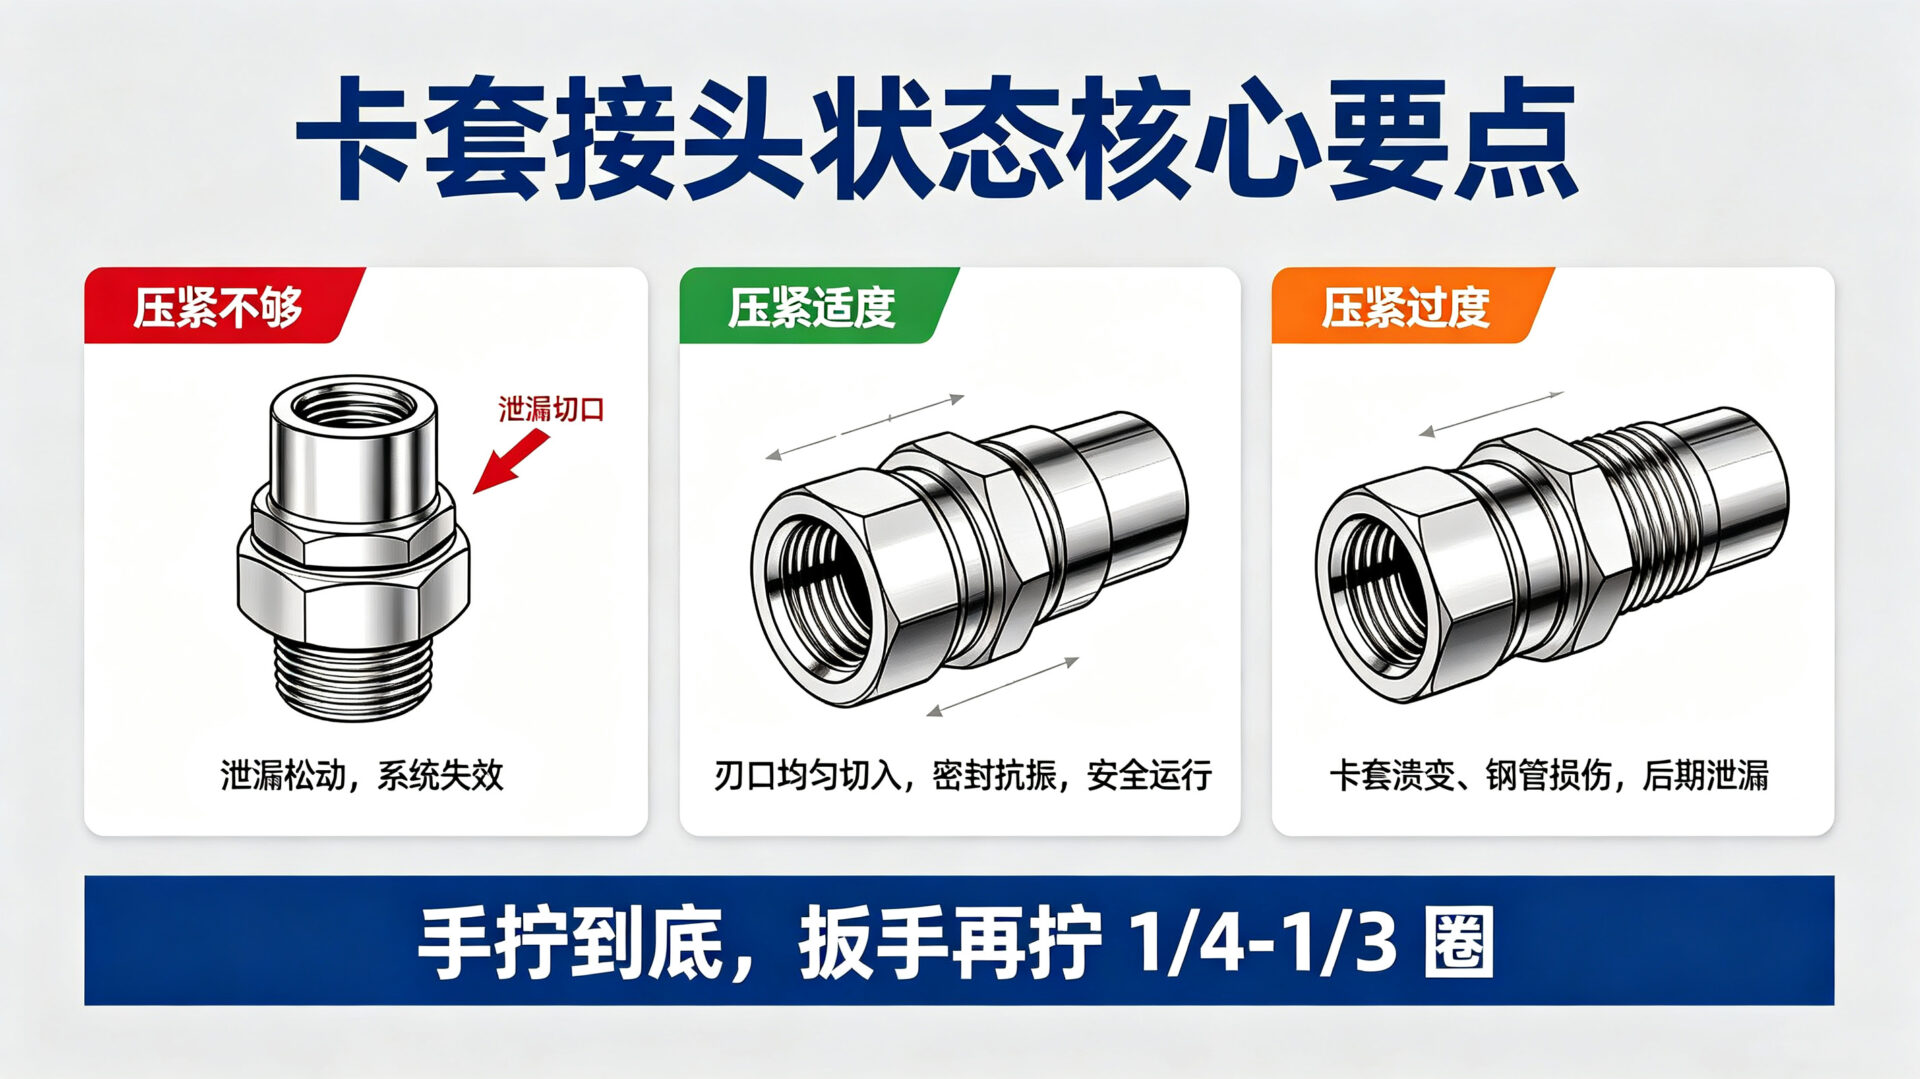
1.压紧不够:漏、松、不可靠
2.压紧适度:刃口轻切入、密封线完整、抗振最佳
3.压紧过度:卡套溃变、密封失效、钢管易断
| 压紧状态 | 密封效果 | 风险 |
| 不足 | 泄漏、松动 | 系统失效 |
| 到位 | 可靠密封 + 抗振 | 安全运行 |
| 过度 | 初期可能不漏,但易损 | 管裂、卡套失效 |
判断到位最简单标准:
手拧到底 + 扳手再拧 1/4~1/3 圈,阻力明显变沉,卡套前倾抱紧,钢管不缩颈
避坑指南
卡套接头的密封性能完全依赖精准的压紧程度,核心是通过“扭矩突变+角度标记”控制拧紧过程。
安装时需严格遵循标准步骤,避免过度或不足压紧,确保卡套与管壁形成有效咬合——这是高压、振动工况下实现长期可靠密封的关键。
掌握好压紧的“黄金比例”,不仅能提升连接的稳定性,还能延长设备的使用寿命。