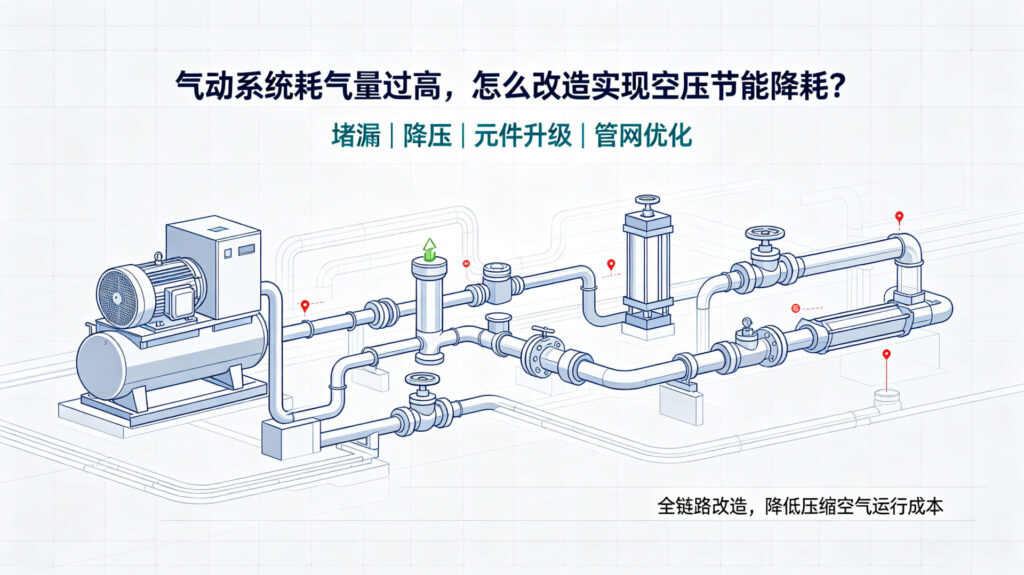
气动系统耗气量过高,怎么改造实现空压节能降耗?
在工业生产中,气动系统广泛用于自动化控制、传送、驱动等场景,然而,随着设备老化、工艺改进和能耗需求的提升,很多企业发现气动系统的耗气量逐年上升,不仅增加了运营成本,也对环境造成了负担。
气动系统耗气量过大的问题气动系统被称为“能源效率的黑洞”,因为从电能转换为压缩空气,再传输到执行元件,最终效率非常底下。
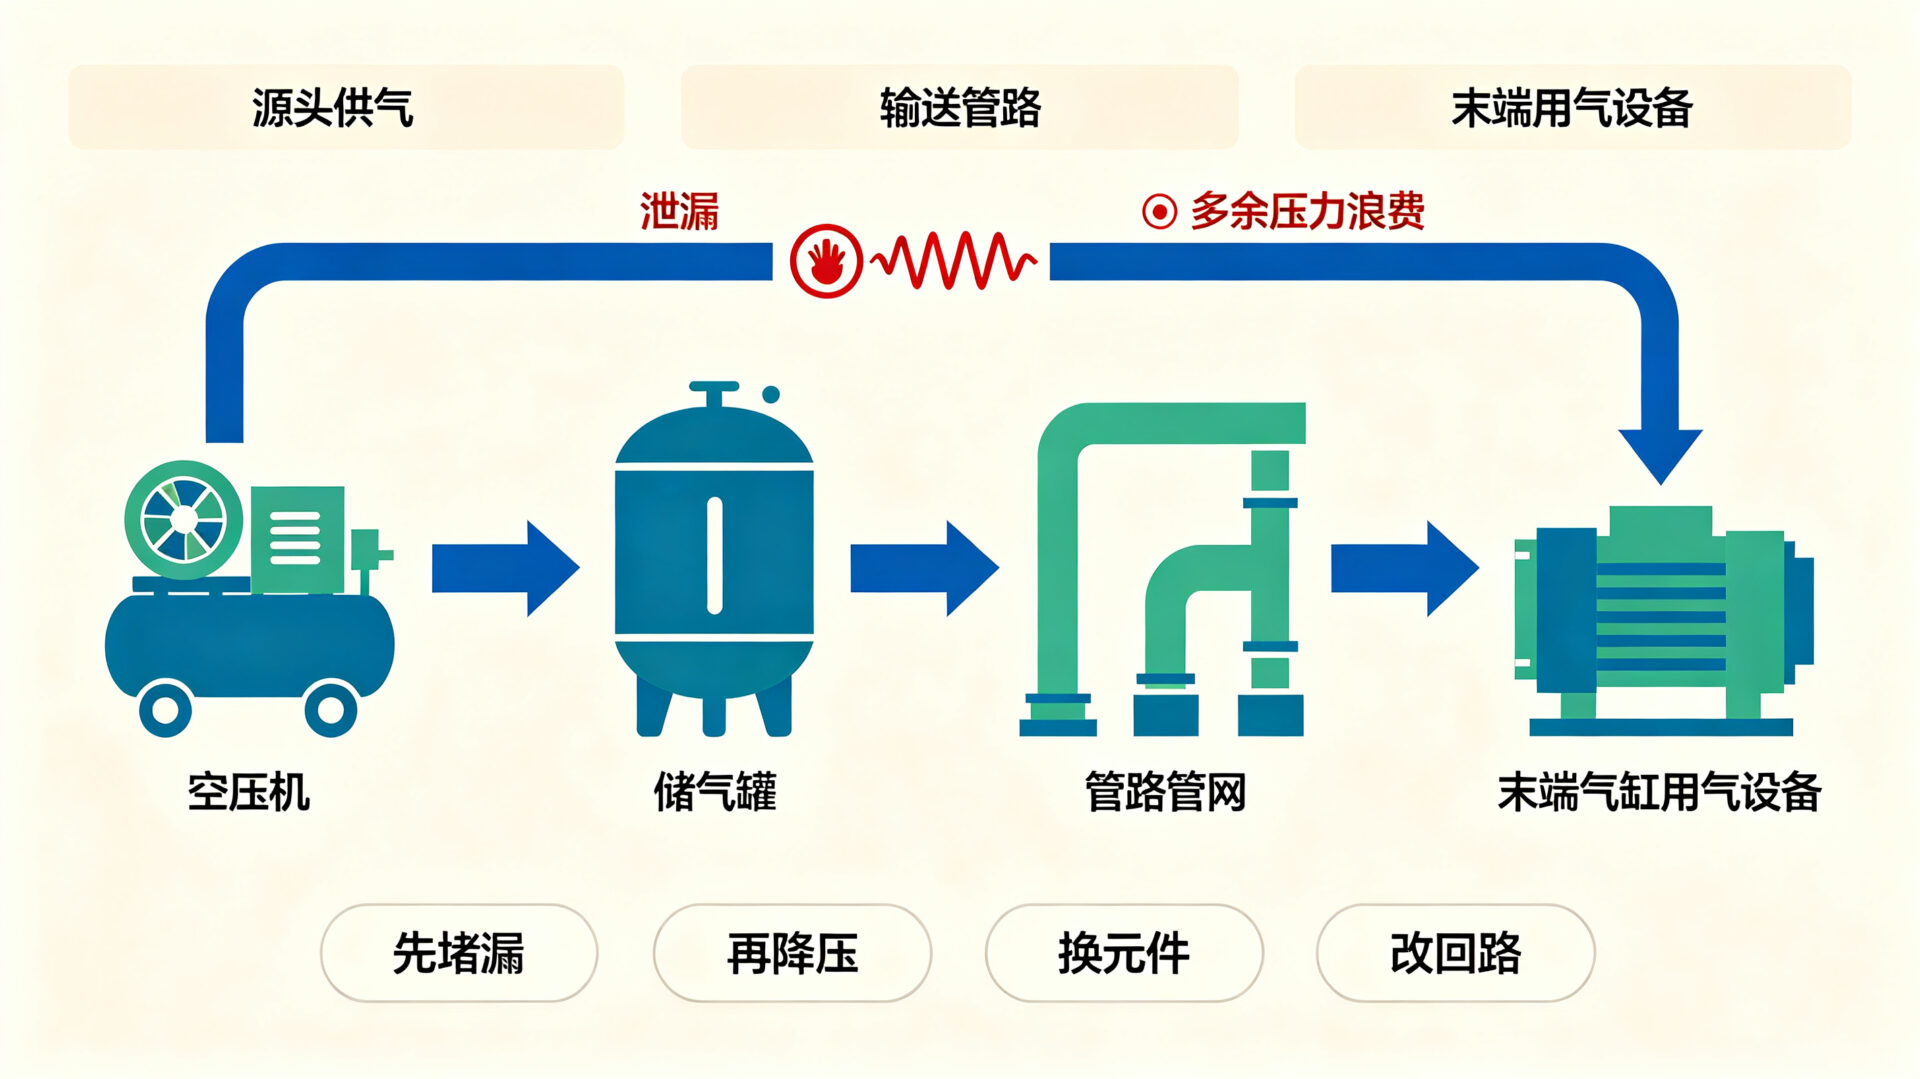
气动系统耗气大,70% 以上是漏气、压力过高、回路不合理、元件浪费造成的,可通过源头优化、输送端改造、用气端管理三方面系统性改造实现节能,核心是减少无效耗气、优化压力控制并提升系统能效。
改造节能不用大改管路,按「先堵漏→再降压→换元件→改回路」顺序做,节能效果立竿见影。
一、治理泄漏
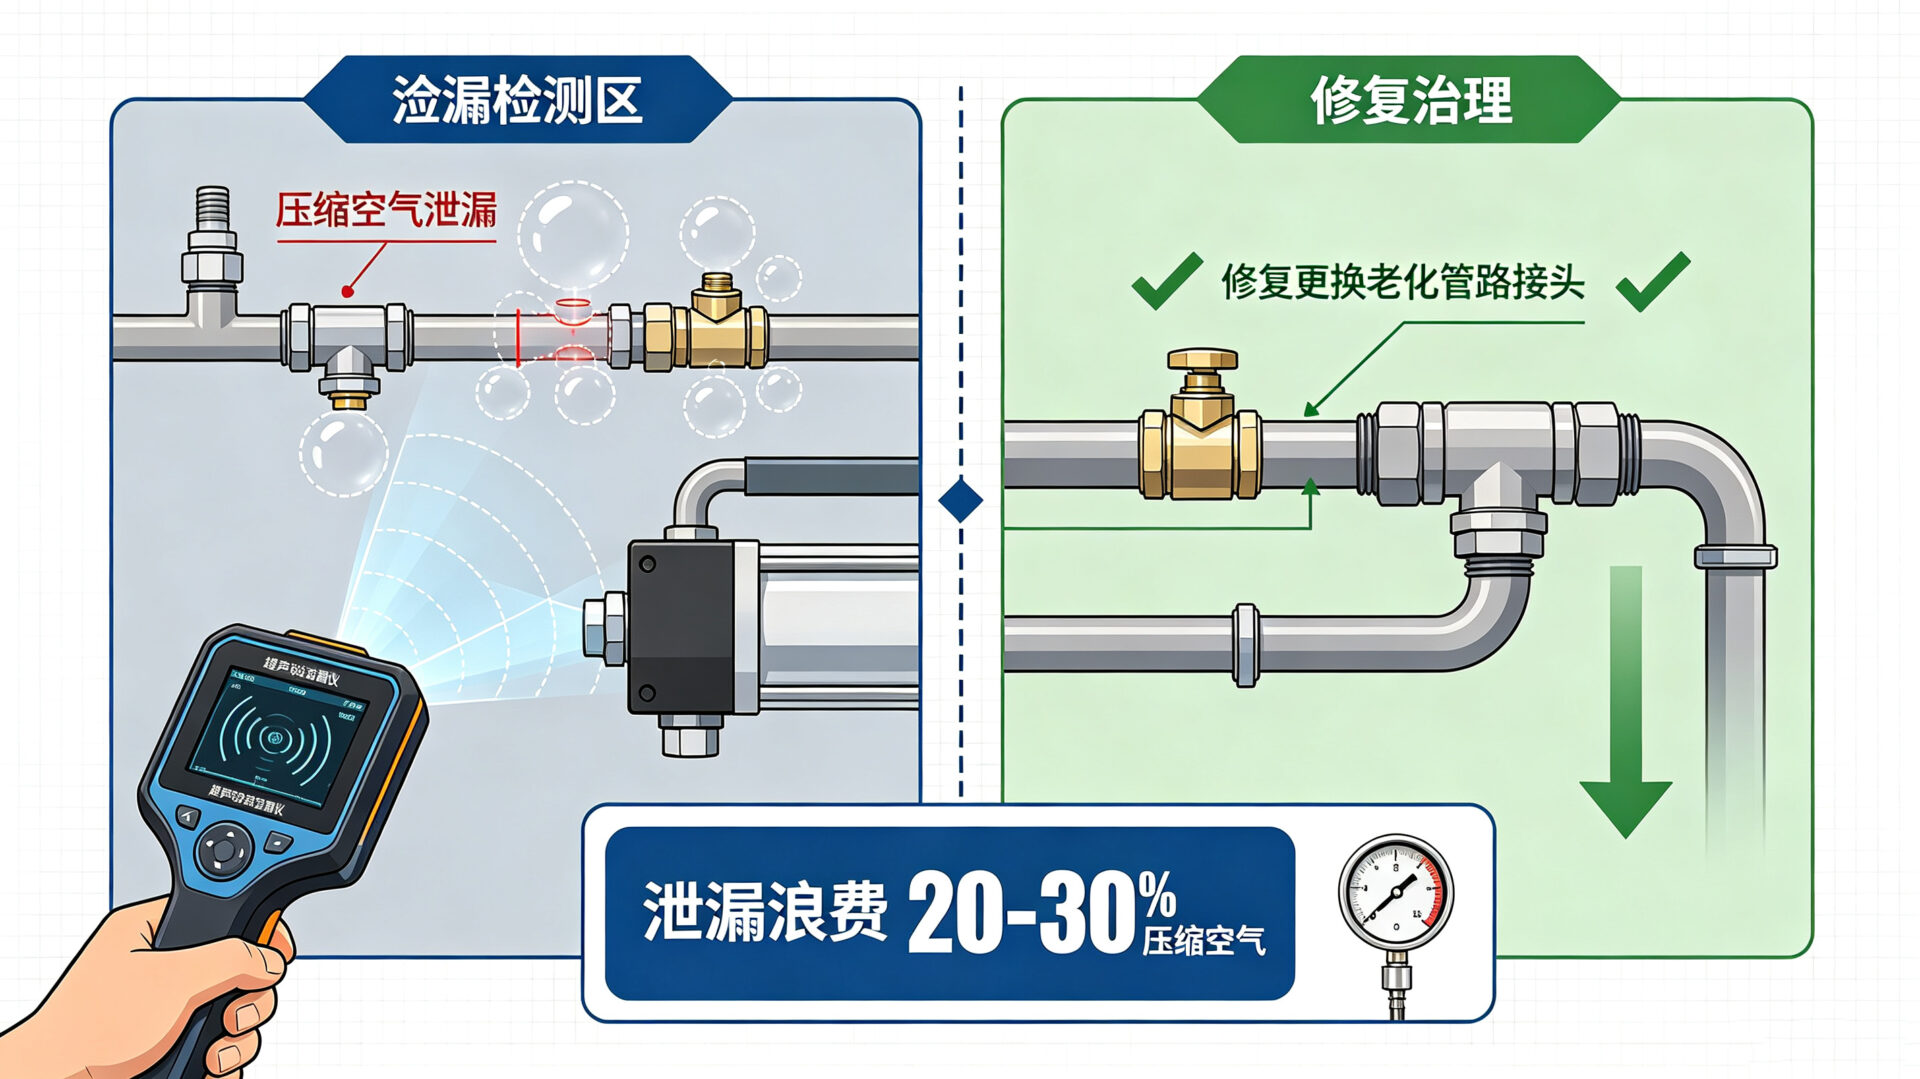
据统计,工厂气动系统中20%-30%的压缩空气是通过泄漏浪费掉的。
行动:
- 超声波检漏:使用超声波检测仪对全厂气管、接头、电磁阀、气缸密封处进行扫描。重点检查老旧软管、快速接头和法兰连接处。
- 修复与更换:发现泄漏点立即修复,对于老化严重的管路直接更换为高质量软管(如聚氨酯管)。
- 建立制度:将“查漏堵漏”纳入日常维护计划,因为新的泄漏会不断产生。
预期效果:通常可减少10%-25%的总耗气量。
二、优化系统压力
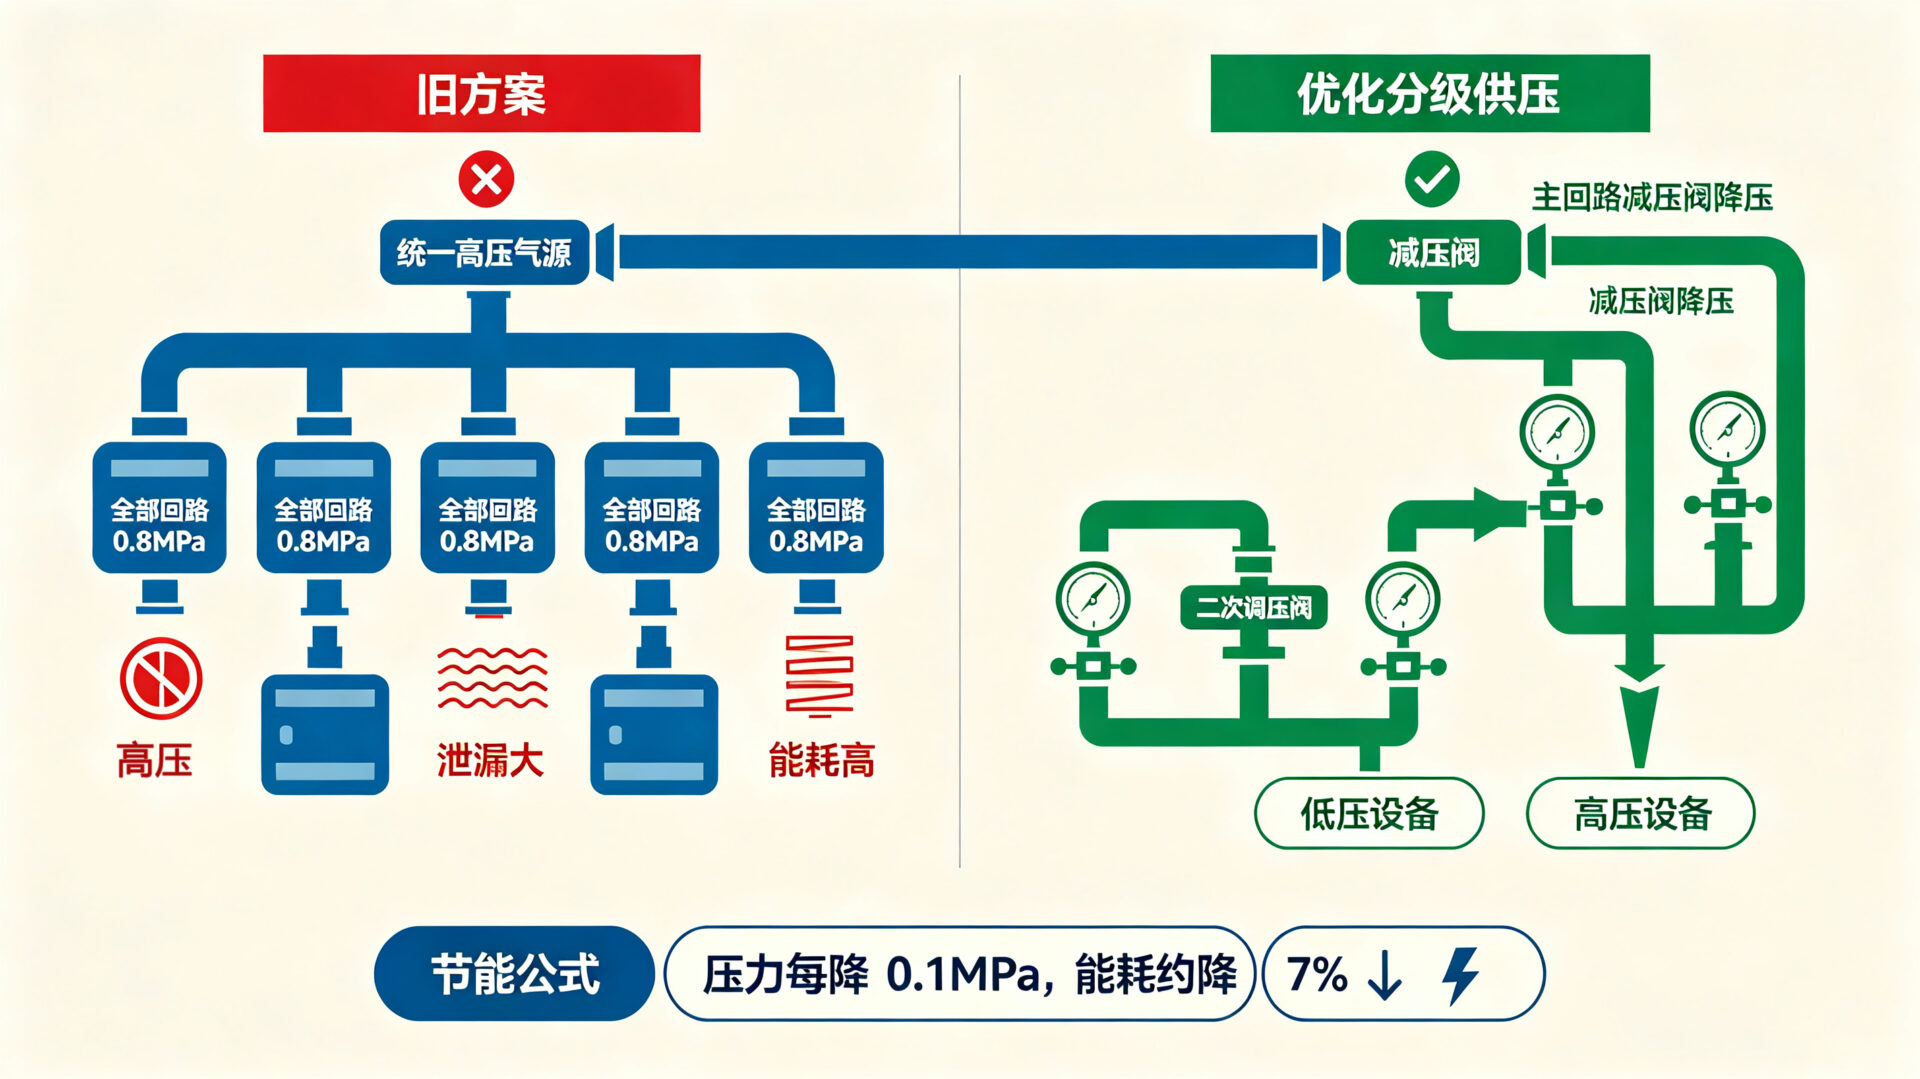
很多工厂为了“保险”,将空压机出口压力设定得过高(例如需要0.6MPa,却设定在0.8MPa)。只要满足负载推力,压力越低越省气。
原理:压力每降低0.1 MPa (1 bar),空压机的能耗可降低约7%,同时泄漏量也会显著减少。
行动:
- 分级供压:不要全厂统一高压。通过减压阀,将不同区域/设备调整为各自所需的最低工作压力。
- 分支回路:主气源调压阀从 0.6~0.7MPa 降到0.4~0.5MPa,分支回路再单独二次调压。
- 低压测试:逐步调低空压机出口设定值,观察最远端或最高负载设备是否仍能正常工作,找到系统的“临界压力点”。
预期效果:可降低7%-15%的能耗。
三、技术改造与元件升级
针对耗气量大的具体设备进行硬件改造:
★ 1.加装电磁阀组控/间歇供气:
设备不工作时,气动系统仍在供气 = 纯浪费。
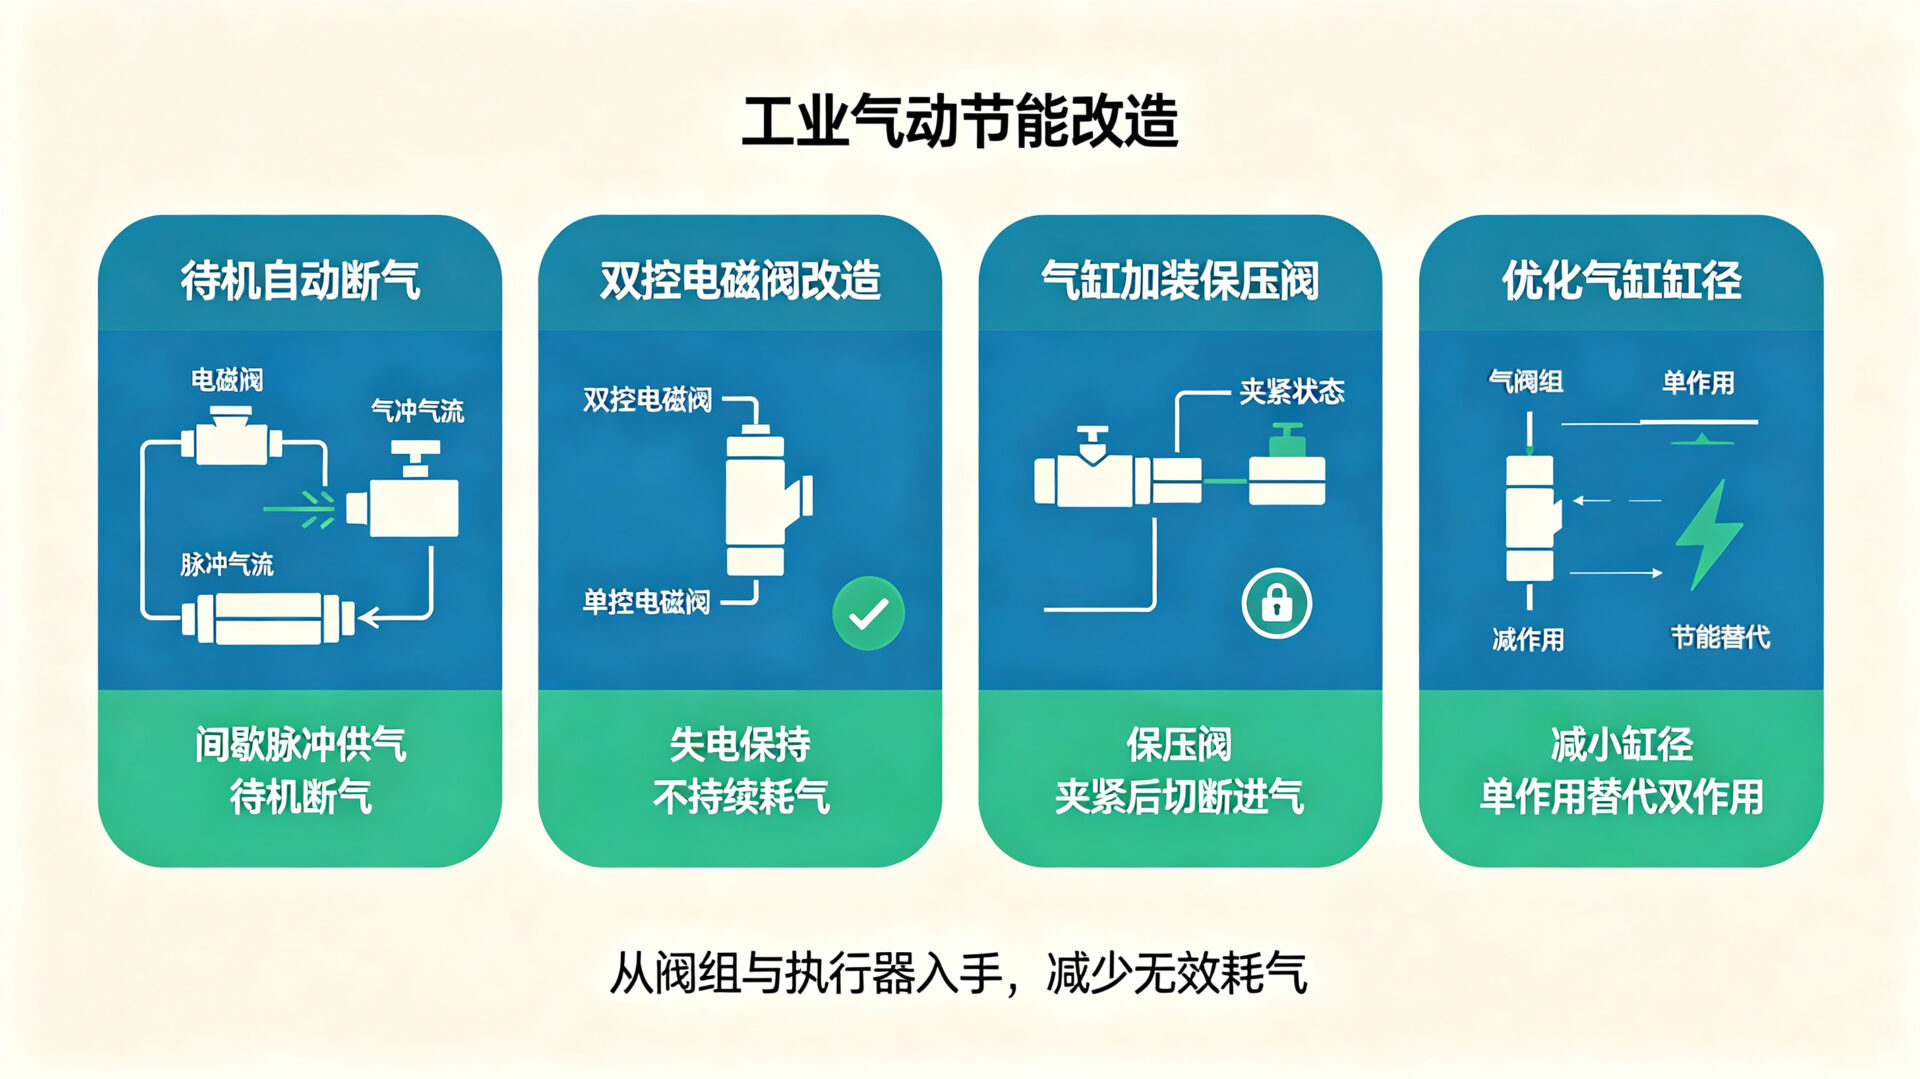
对于不需要持续吹气的场合(如冷却、除尘),加装定时器或传感器控制电磁阀,改为“脉冲式”或“按需”供气,杜绝长流水。
改造:加气动总开关阀 / 电磁阀,程序控制:→ 待机1~3 分钟自动切断主气路,启动时再通气。
★ 2.换双控电磁阀,替代单控电磁阀
单控电磁阀:得电就持续通气,一直耗气。
双控电磁阀:脉冲信号换向,失电保持位置,不持续耗气。
节能效果:动作回路耗气减少 30%+。
★ 3.气缸改造:
对于大型气缸,其排气仍具有一定压力,加装气动保压阀 / 液控单向阀。
气缸压紧、定位、夹紧到位后,不需要持续进气。保压阀会切断进气,只维持压力,杜绝持续通气浪费。
★ 4.更换气缸:
很多工况盲目用大缸径,推力严重过剩。在满足推力前提下:
缸径从 Φ63 → Φ50 → Φ40,耗气量直接减半。能用薄型气缸、短行程气缸就不用标准长行程气缸。
单作用气缸替代双作用气缸,只需要单向出力,回程靠弹簧:耗气量直接降低一半(只给一腔供气)。
★ 5.伺服气动/电动替代:
如果是因为定位不准导致反复动作浪费气体,考虑升级为伺服气动或直接改用伺服电缸(电缸无耗气问题)。
四、优化管路系统
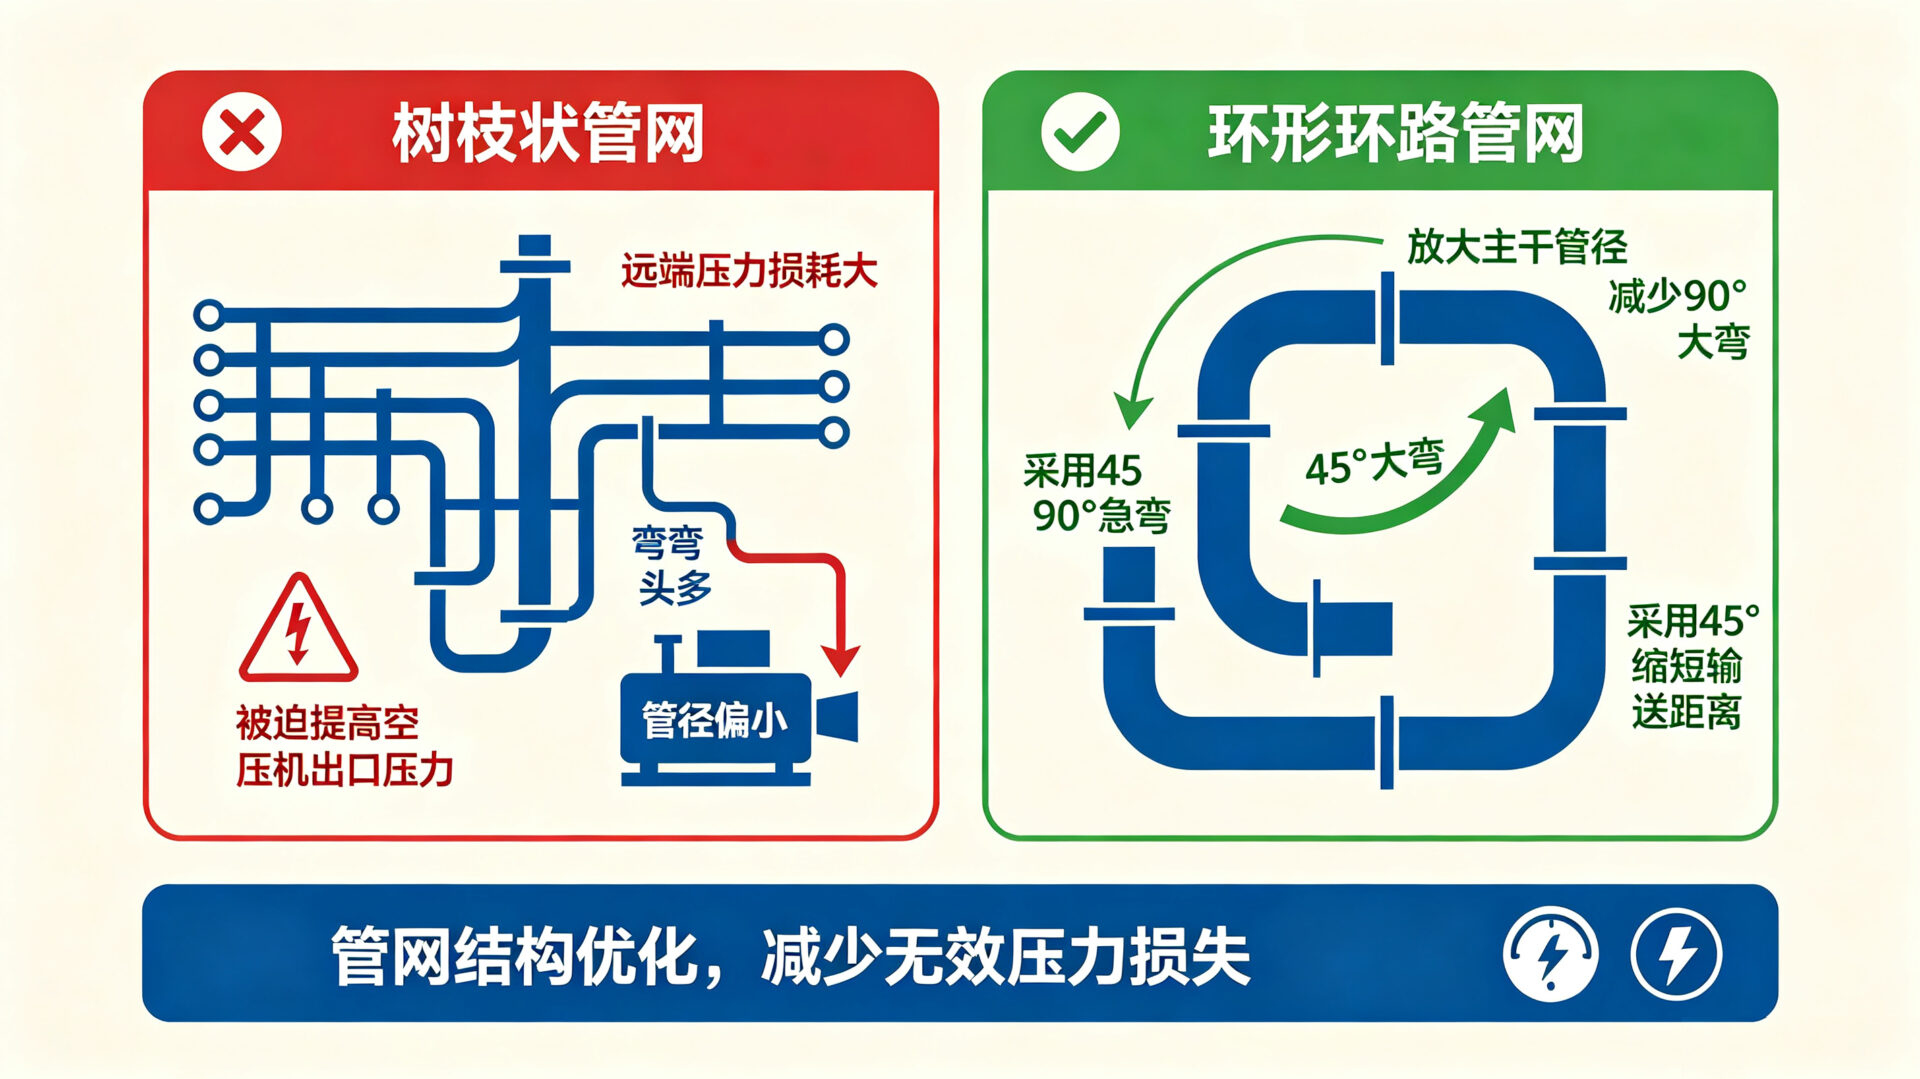
管路设计不合理会导致末端压力不足,迫使前端提高压力,造成浪费。
通过合理规划气动系统的管道走向,减少空气流动的阻力,提高气流效率。同时,确保管道密封性良好,避免空气泄漏。
行动:
- 环路管网:将树枝状管网改为环形管网,平衡压力,减少局部压降。
- 增大管径:检查主干管和支管,如果流速过快(>15-20m/s),说明管径过小,阻力大。适当放大管径可显著降低压损。
- 缩短距离:尽量缩短空压机到用气点的距离,减少弯头和阀门数量。
- 布局优化:减少90°弯头,采用三通或45°弯头替代。
- 保温处理:加装30mm厚岩棉保温层,压缩空气温度下降≤5℃,干燥机制冷能耗减少15%。
五、源头供气系统节能
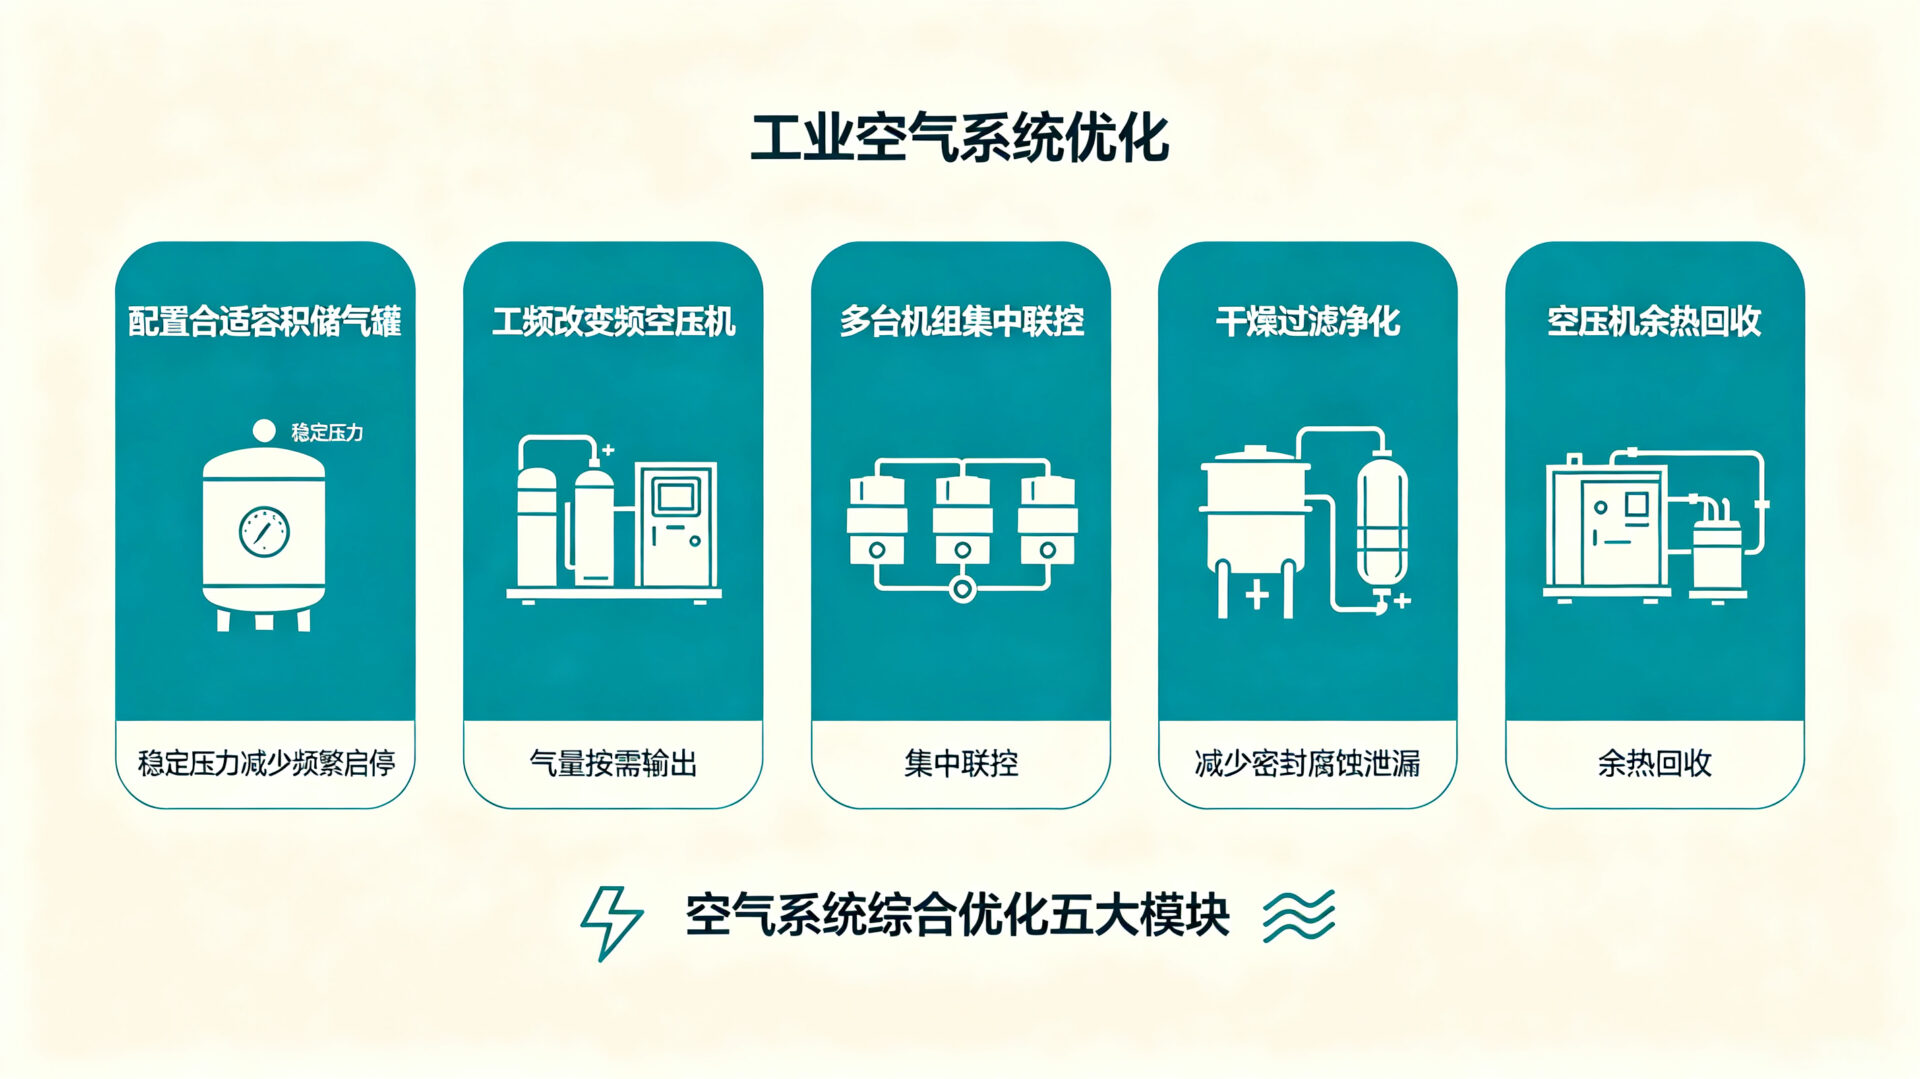
▲ 1.加装合适容积储气罐:
稳定压力,减少空压机频繁加卸载,省电 = 省气。
▲ 2.优化空压机供气压力:
空压机出口压力不要虚高,以末端够用为准。
▲ 3.优质过滤 + 干燥:
减少水分、油雾腐蚀密封,减少内泄、漏气。
▲ 4.空压机变频改造:
将工频空压机改为变频空压机,使其输出气量实时匹配工厂的实际用气量,避免“加载/卸载”频繁切换造成的空载浪费。
▲ 5.集中联控智能启停:
如果有多台空压机,安装中央控制系统,根据总需求智能启停机器,让机器始终运行在最高效区间。
▲ 6.余热回收:
虽然不直接减少耗气量,但回收空压机产生的热能用于加热生活用水或锅炉补水,可大幅降低工厂综合能耗。
六、现场节能改造
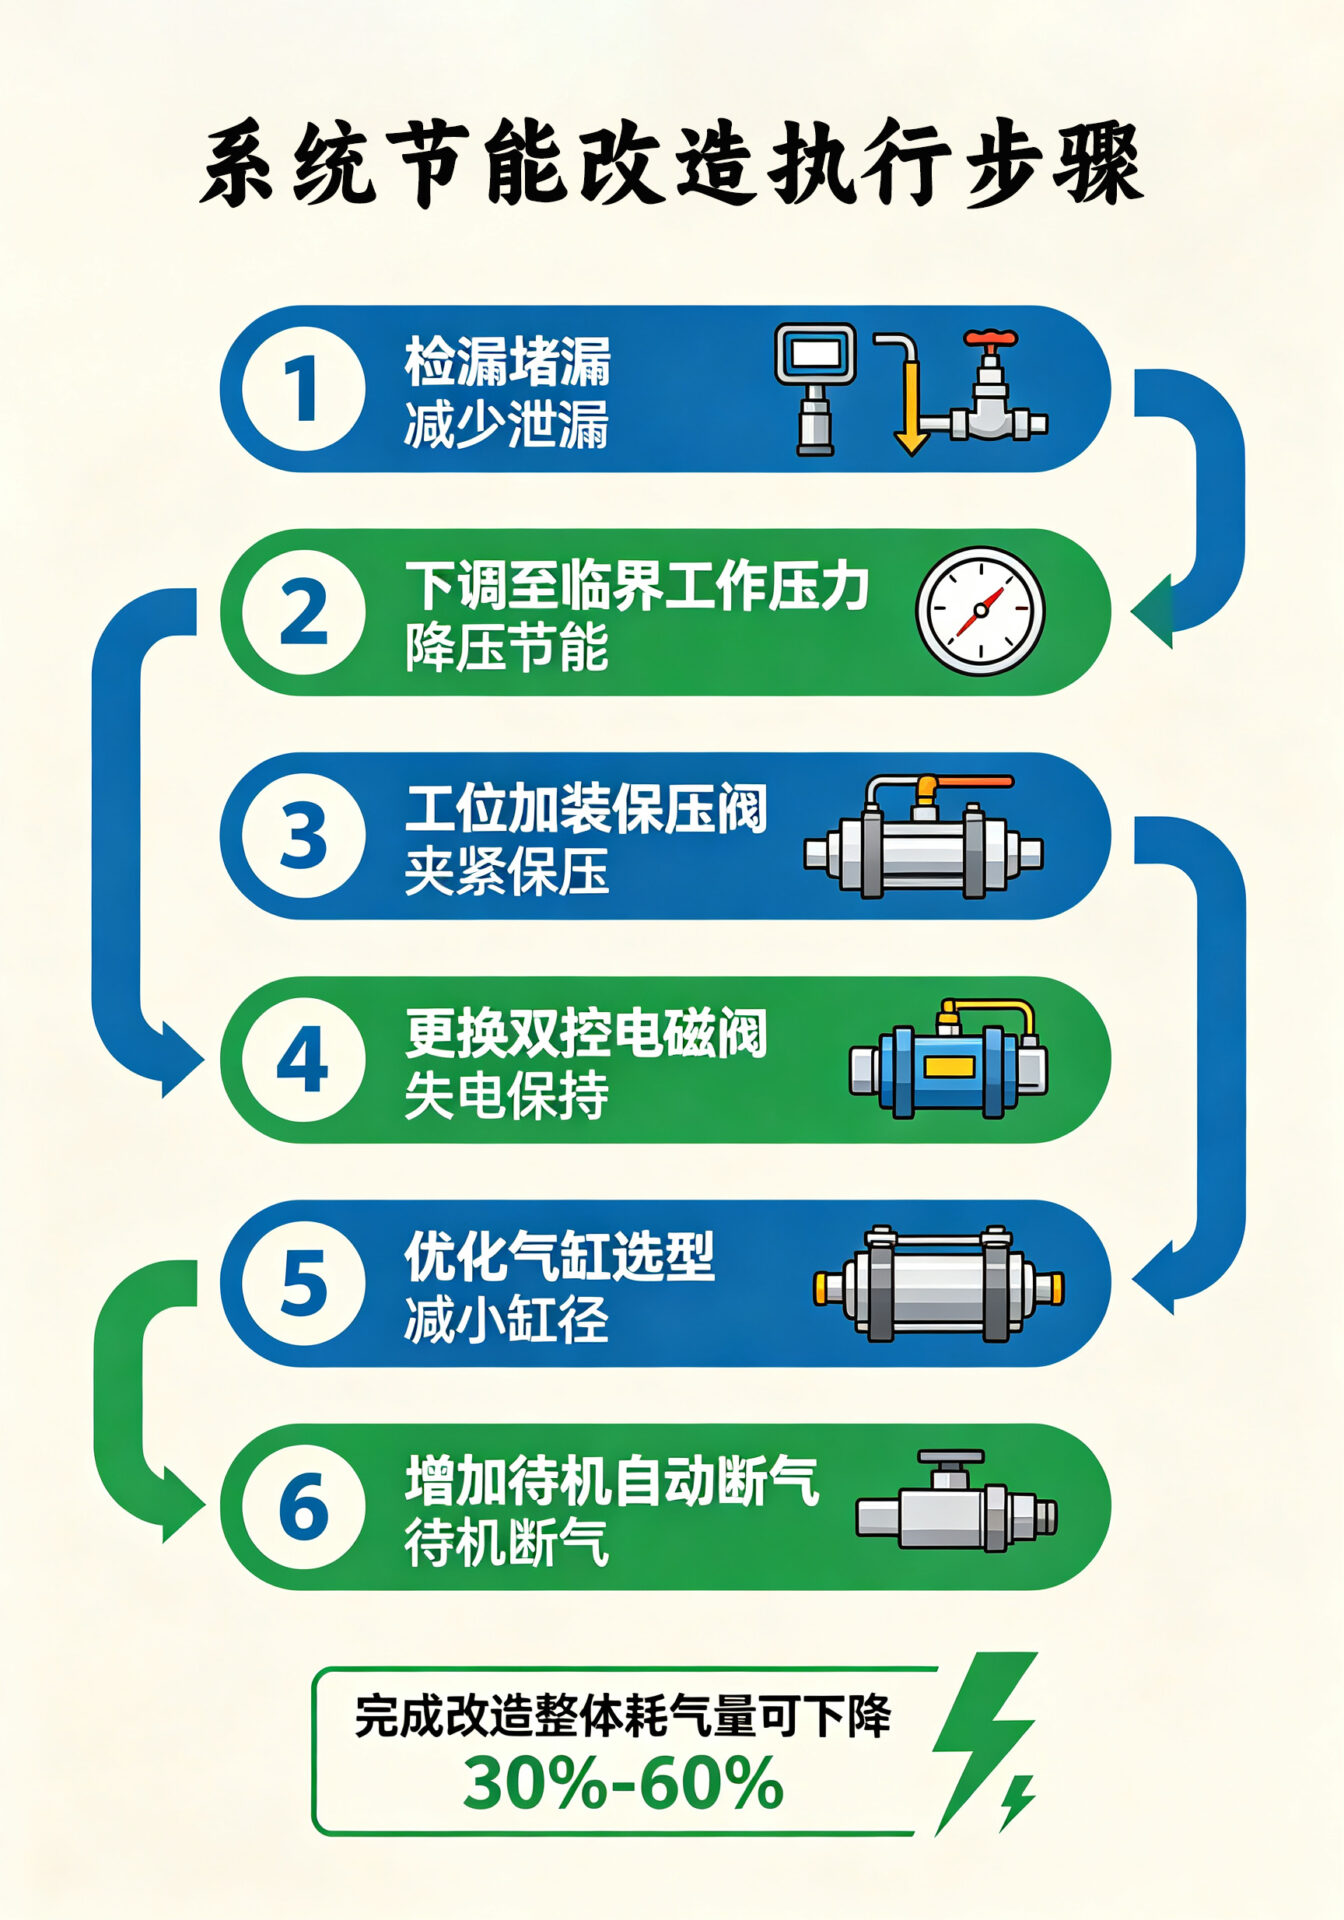
◆ 1.先检漏堵漏
◆ 2.把系统压力降到刚好够用
◆ 3.夹紧 / 定位工位加气动保压阀
◆ 4.单控阀换双控电磁阀
◆ 5.把过大的气缸换成小缸径
◆ 6.加待机自动断气
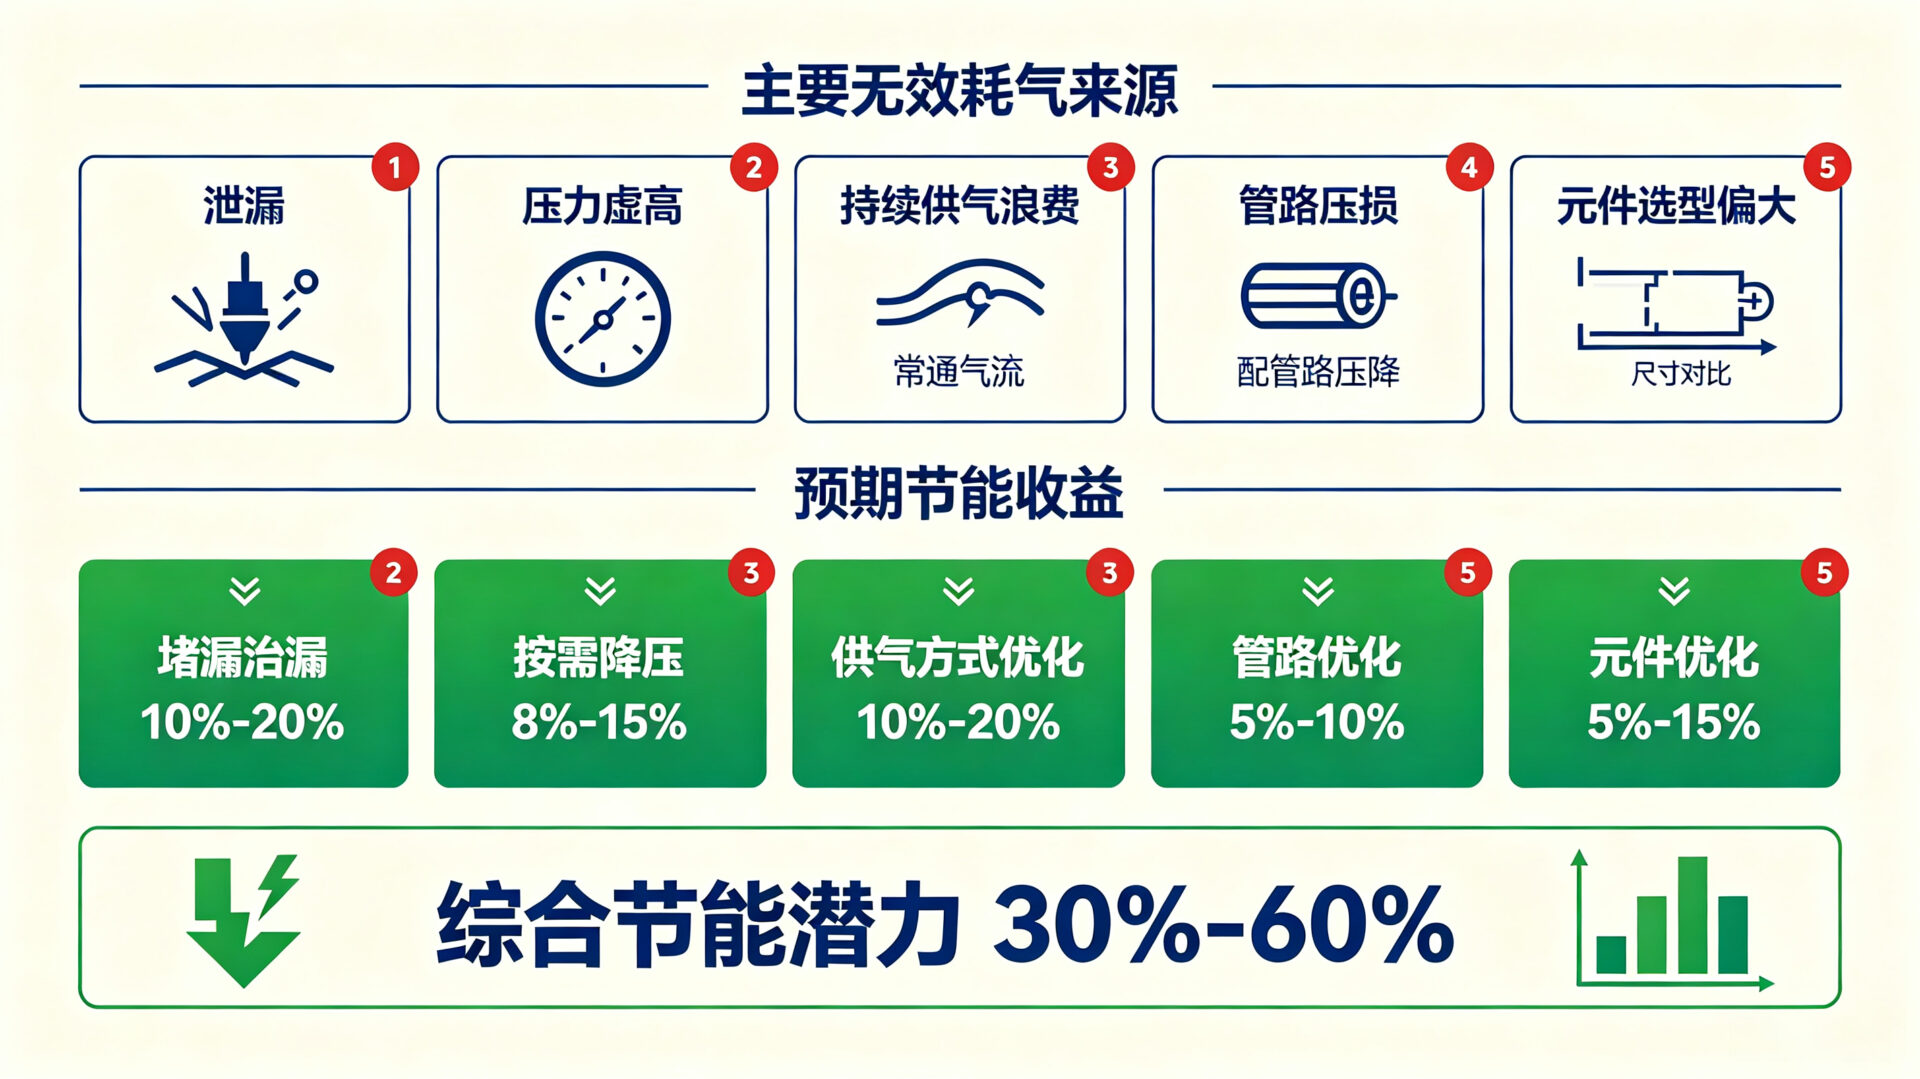
成效:多数气动系统耗气能直接降 30%~60%。
运维小贴士
节能不止是成本问题,更是未来发展的方向。
气动系统耗气量大,不仅是企业运营成本的负担,更是对环境保护的责任。通过合理的系统改造和技术创新,我们能够实现节能降耗,推动绿色生产。
气动系统节能改造需从“产-输-用”全链路入手,核心是精准匹配需求、减少无效损耗。
通过空压机变频、管路优化、泄漏治理和智能控制,可实现20%-40%的能耗降低。企业应结合自身工况,优先选择投资回报率高的措施(如泄漏治理、变频改造),逐步推进系统升级。