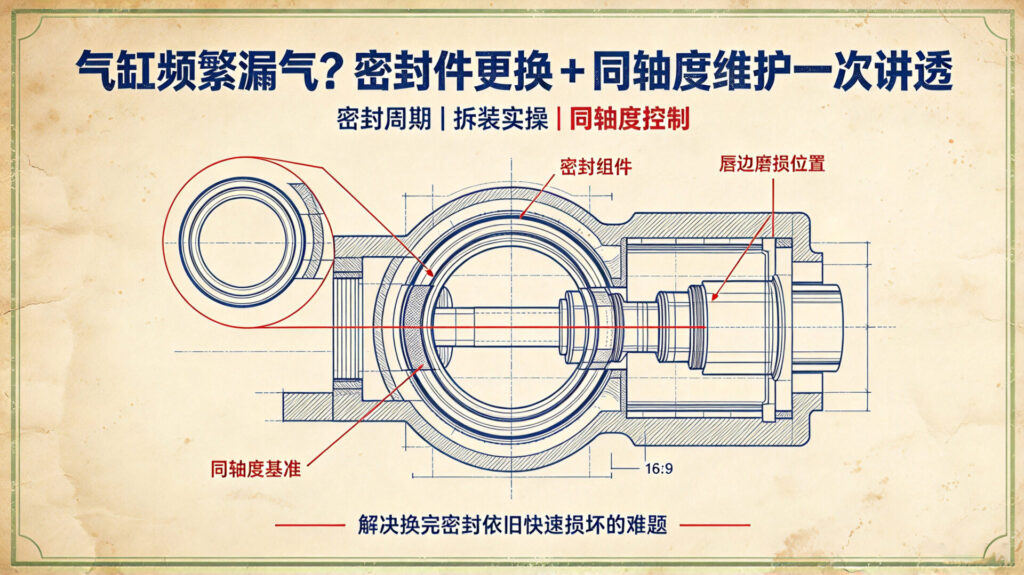
气缸频繁漏气?密封件更换 + 同轴度维护一次讲透
气缸作为工业机械中不可或缺的执行部件,其性能直接影响到设备的精准运行与寿命。
而在气缸的使用过程中,密封件的寿命和状态是影响整体性能的关键因素之一。
气缸密封件的更换周期需根据使用场景、密封件材质和工况条件综合判断,而同轴度保证是更换过程中的关键环节。
气缸密封件的更换周期和同轴度保障是确保气动/液压系统长期可靠运行的关键问题。
我们接下来就从更换周期建议和同轴度控制方法两方面详细说明:
一、气缸密封件多久更换一次?
★ 1.无固定统一周期,需综合判断
先给你明确:气缸密封没有“不坏就不用换”,长期闲置、频繁动作、恶劣环境必须按周期预防性更换,否则会突然窜气、卡顿、顶坏活塞杆。
气缸密封件(包括活塞密封圈、活塞杆密封圈、导向环、防尘圈等)的寿命受多种因素影响,没有绝对固定的更换时间,但可参考以下原则:
★ 2.常规参考周期(理想工况下)
- 气动气缸:通常设计寿命为 500万~1000万次行程,若每日运行1000次,约可使用 3~8年。
- 液压缸:因压力更高、工况更严苛,一般建议 每2~5年 或 运行5000~10000小时 后检查。
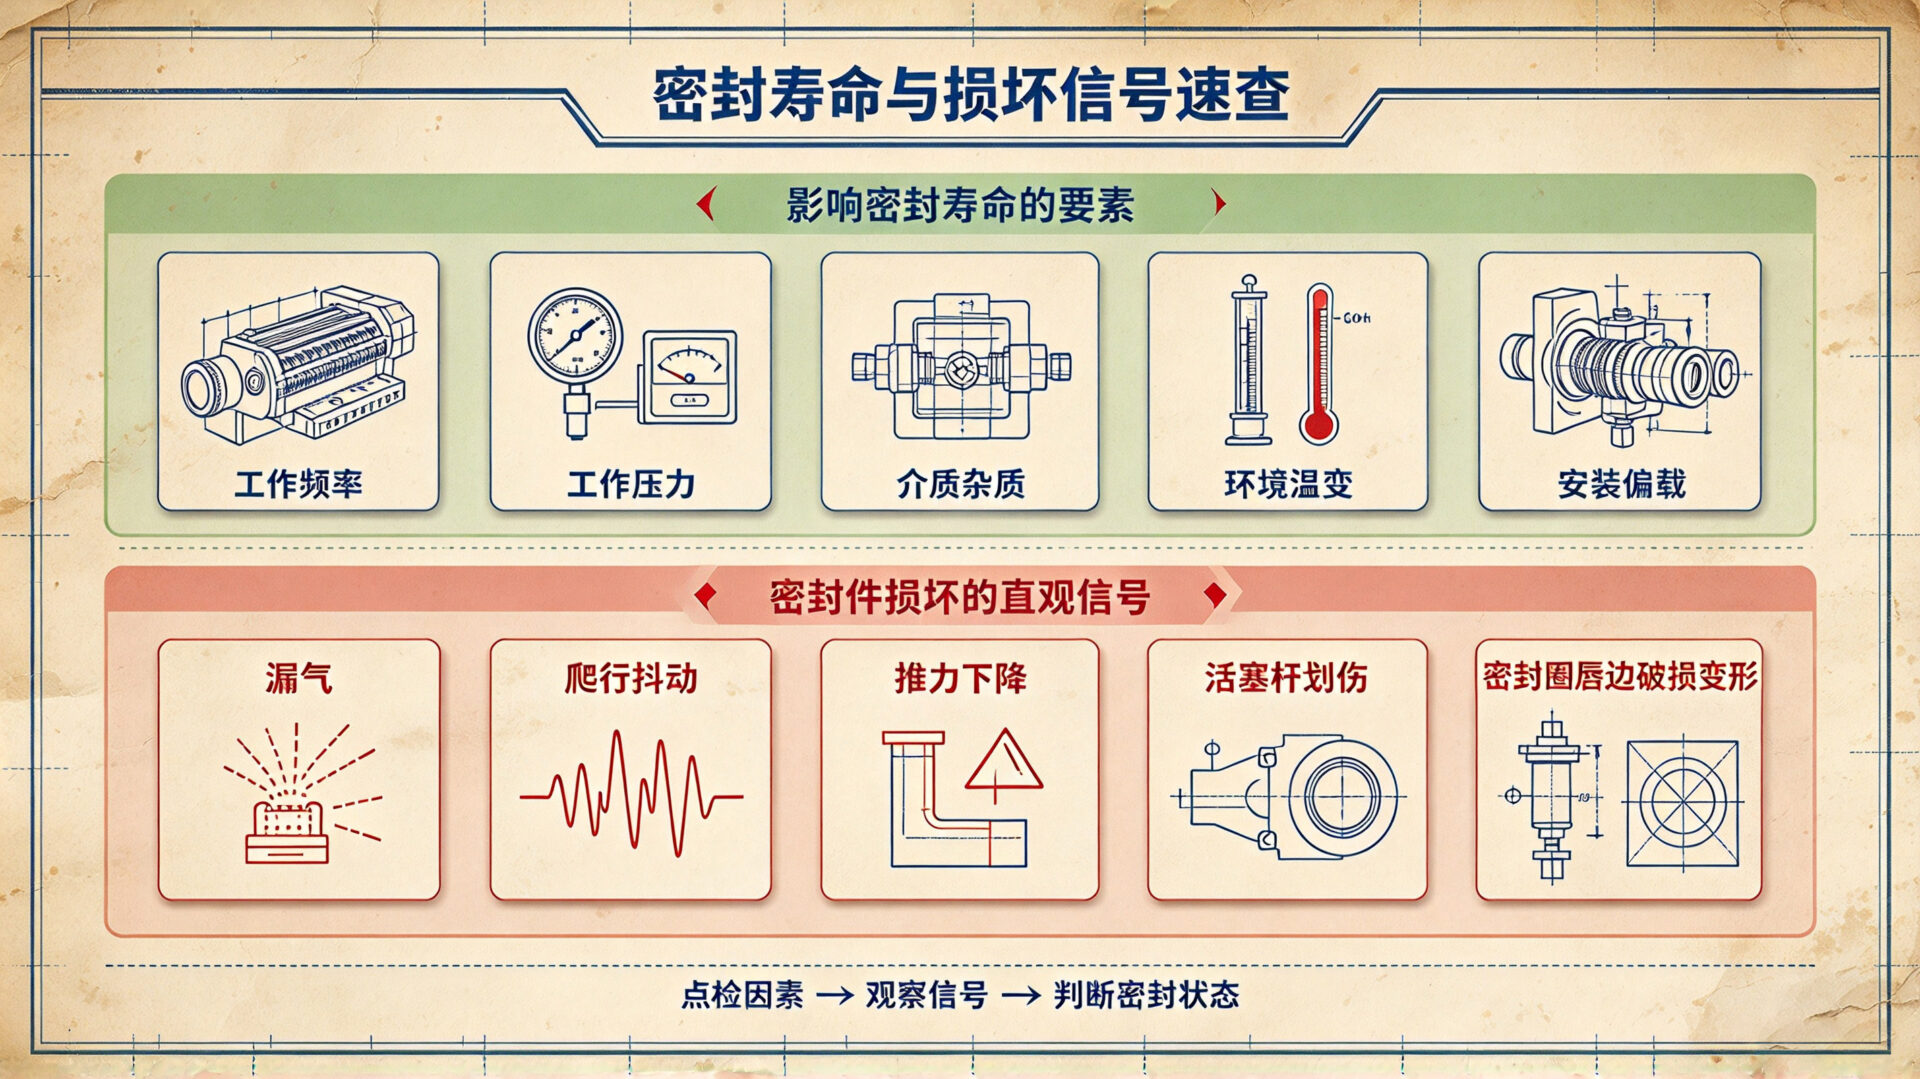
★ 3.需提前更换的信号(无论是否到周期)
出现以下任一情况,应立即检查并更换密封件:
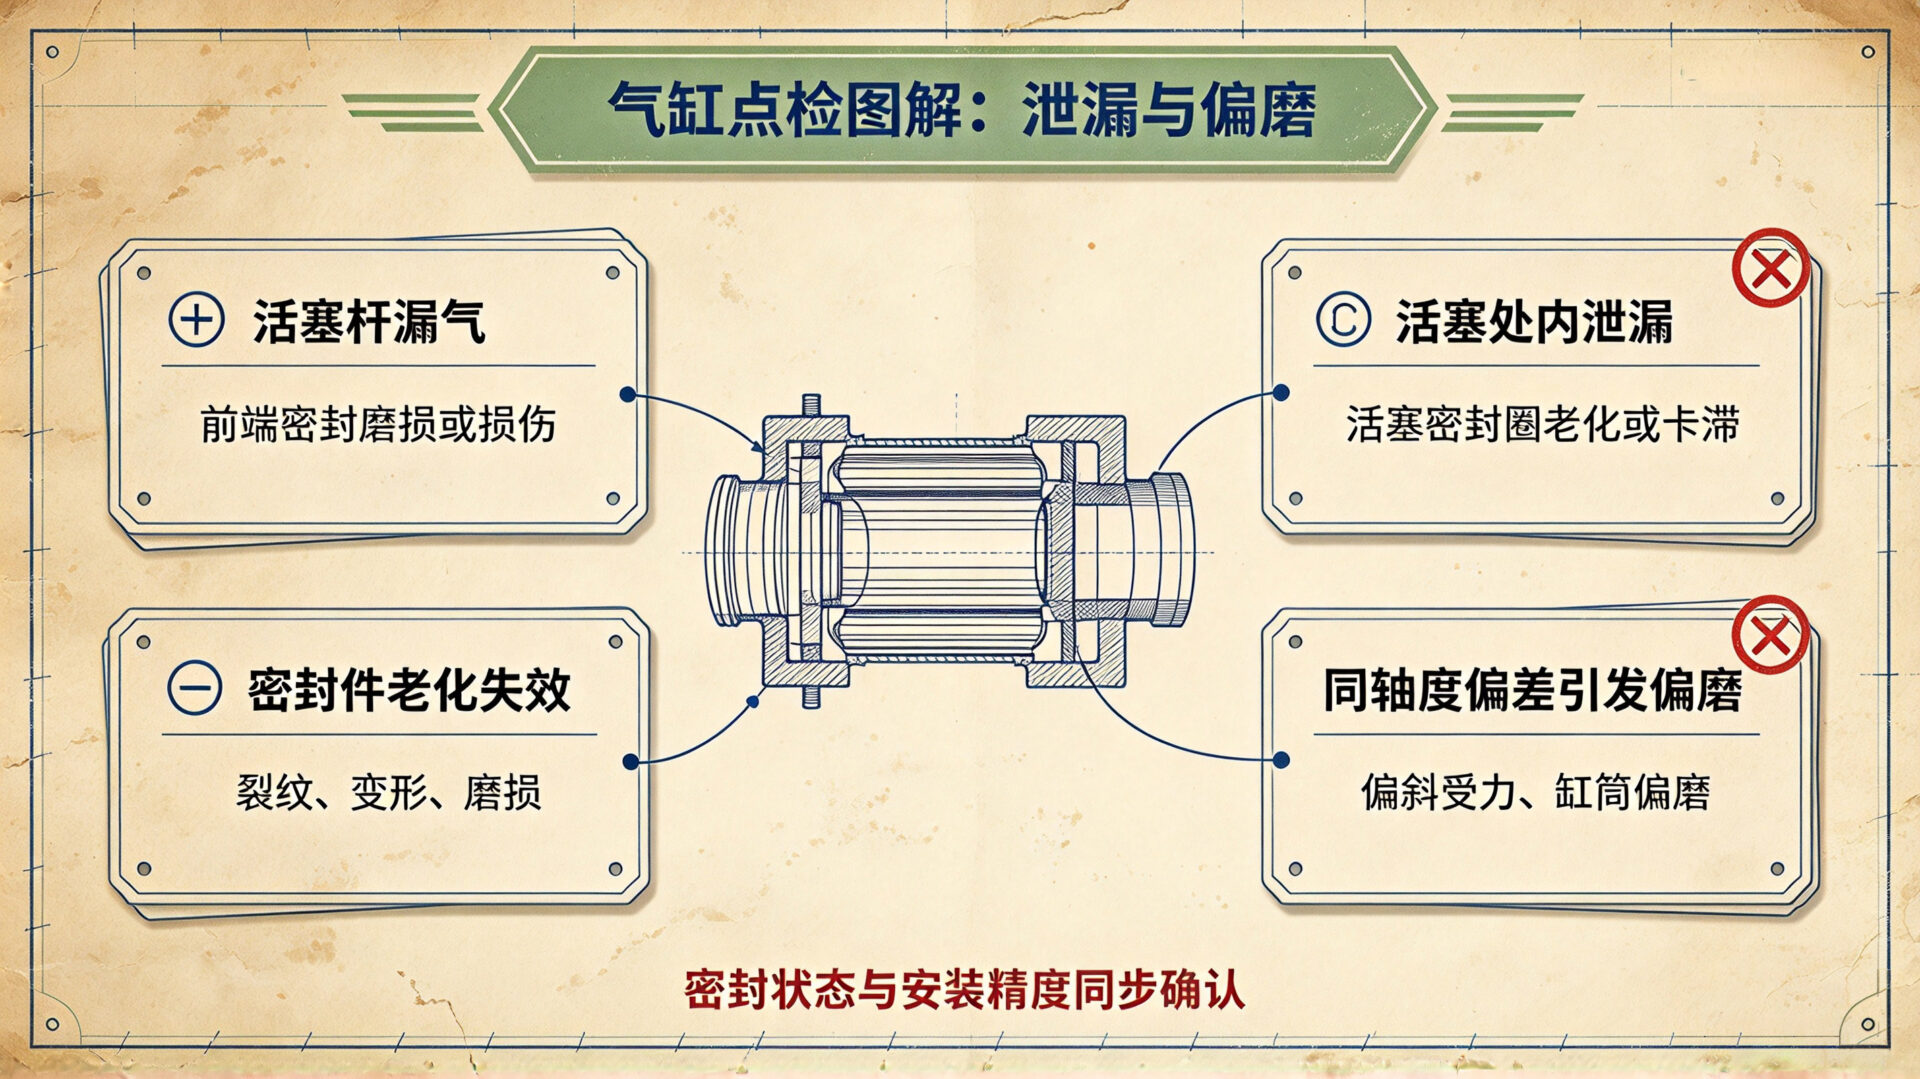
- 活塞杆或缸筒处漏气/漏油;
- 气缸动作迟缓、爬行、抖动;
- 推力/拉力明显下降;
- 活塞杆表面有划痕、锈蚀;
- 系统压力异常波动或能耗增加。
★ 4.影响寿命的关键因素
| 因素 | 影响说明 |
| 工作频率 | 高频使用加速磨损 |
| 工作压力 | 超压运行易导致密封变形失效 |
| 介质清洁度 | 颗粒污染会划伤密封唇口 |
| 环境温度 | 高温使橡胶老化变硬,低温使材料变脆 |
| 安装偏载 | 导致局部过热或非均匀磨损 |
(建议:即使设备运行正常,也应在每1~2年停机检修时拆检气缸,目视检查密封件状态。)
二、气缸密封件正常使用寿命 & 强制更换周期
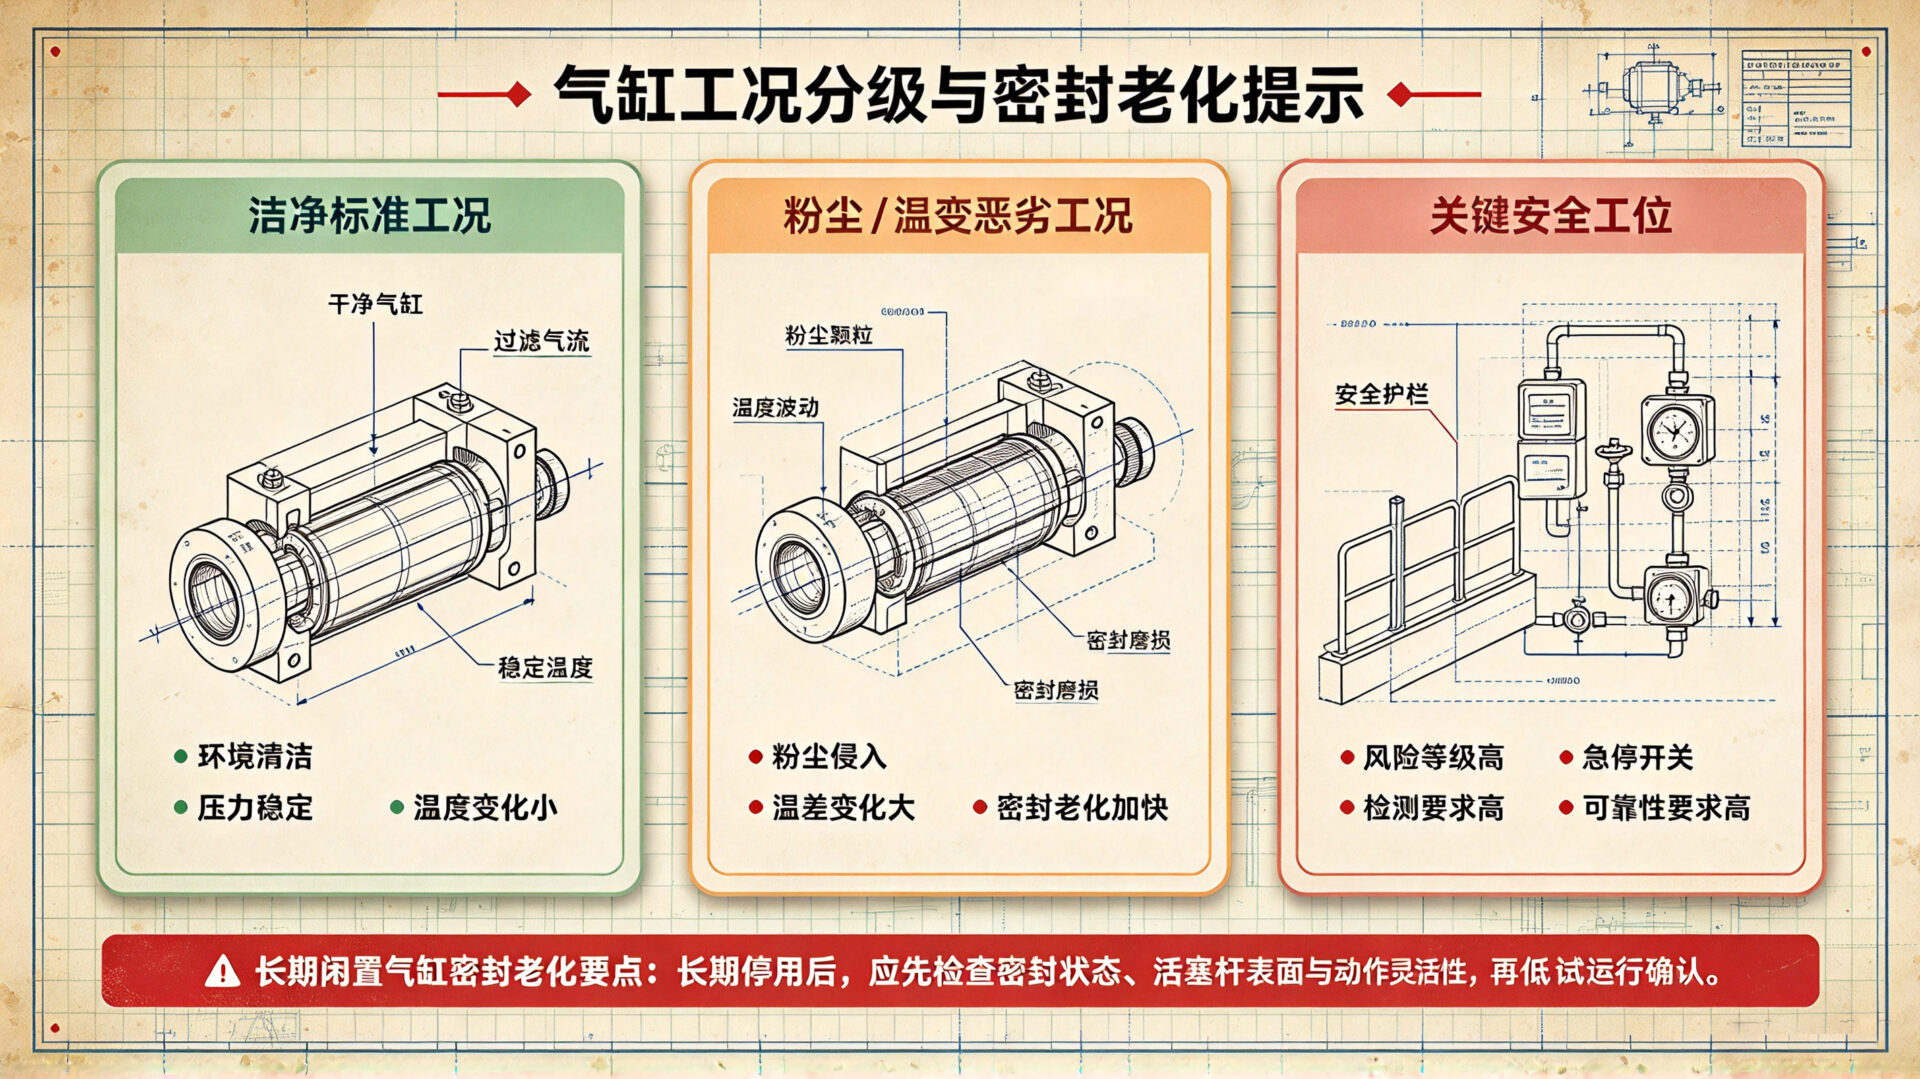
★ 1. 按使用环境与工况的更换周期
(1)标准洁净工况(车间常温、无粉尘、无腐蚀)
- 普通铝合金气缸(SC、SU、DNC、MA 等):1.5~2 年 或 动作 800万~1000万次
- 迷你气缸/笔形气缸:1~1.5 年
- 无杆气缸、滑台气缸:1~1.2 年(密封受力更复杂)
(2)恶劣工况(粉尘、切削液、水汽、油污、高温、低温)
- 有粉尘、铁屑、水雾:6~12 个月
- 高温(>60℃)、低温、酸碱雾、焊接烟尘:3~6 个月
- 长期闲置超过3个月:重启前必须检查密封,闲置超6个月,直接全套更换密封(橡胶会永久老化、失弹、龟裂)
(3)关键设备/安全工位(夹紧、定位、顶升、安全夹具)
无论好坏,每年必须更换一次密封件,属于预防性维护,避免生产中突然失效。
★ 2. 出现以下现象,立即更换,不能拖
- 气缸活塞杆处漏气、窜气、排气口喷油/喷水
- 气缸爬行、抖动、推力不足、速度不稳
- 活塞杆拉出后带油、带水、有划痕、有锈点
- 密封圈硬化、发粘、唇边破损、挤出、变形
- 更换新密封前,缸筒内壁有拉伤、明显磨损
总结一句好记的:
洁净环境2年一换,恶劣环境半年一换,闲置超半年直接换,关键工位每年必换。
三、更换气缸密封时,如何保证同轴度?
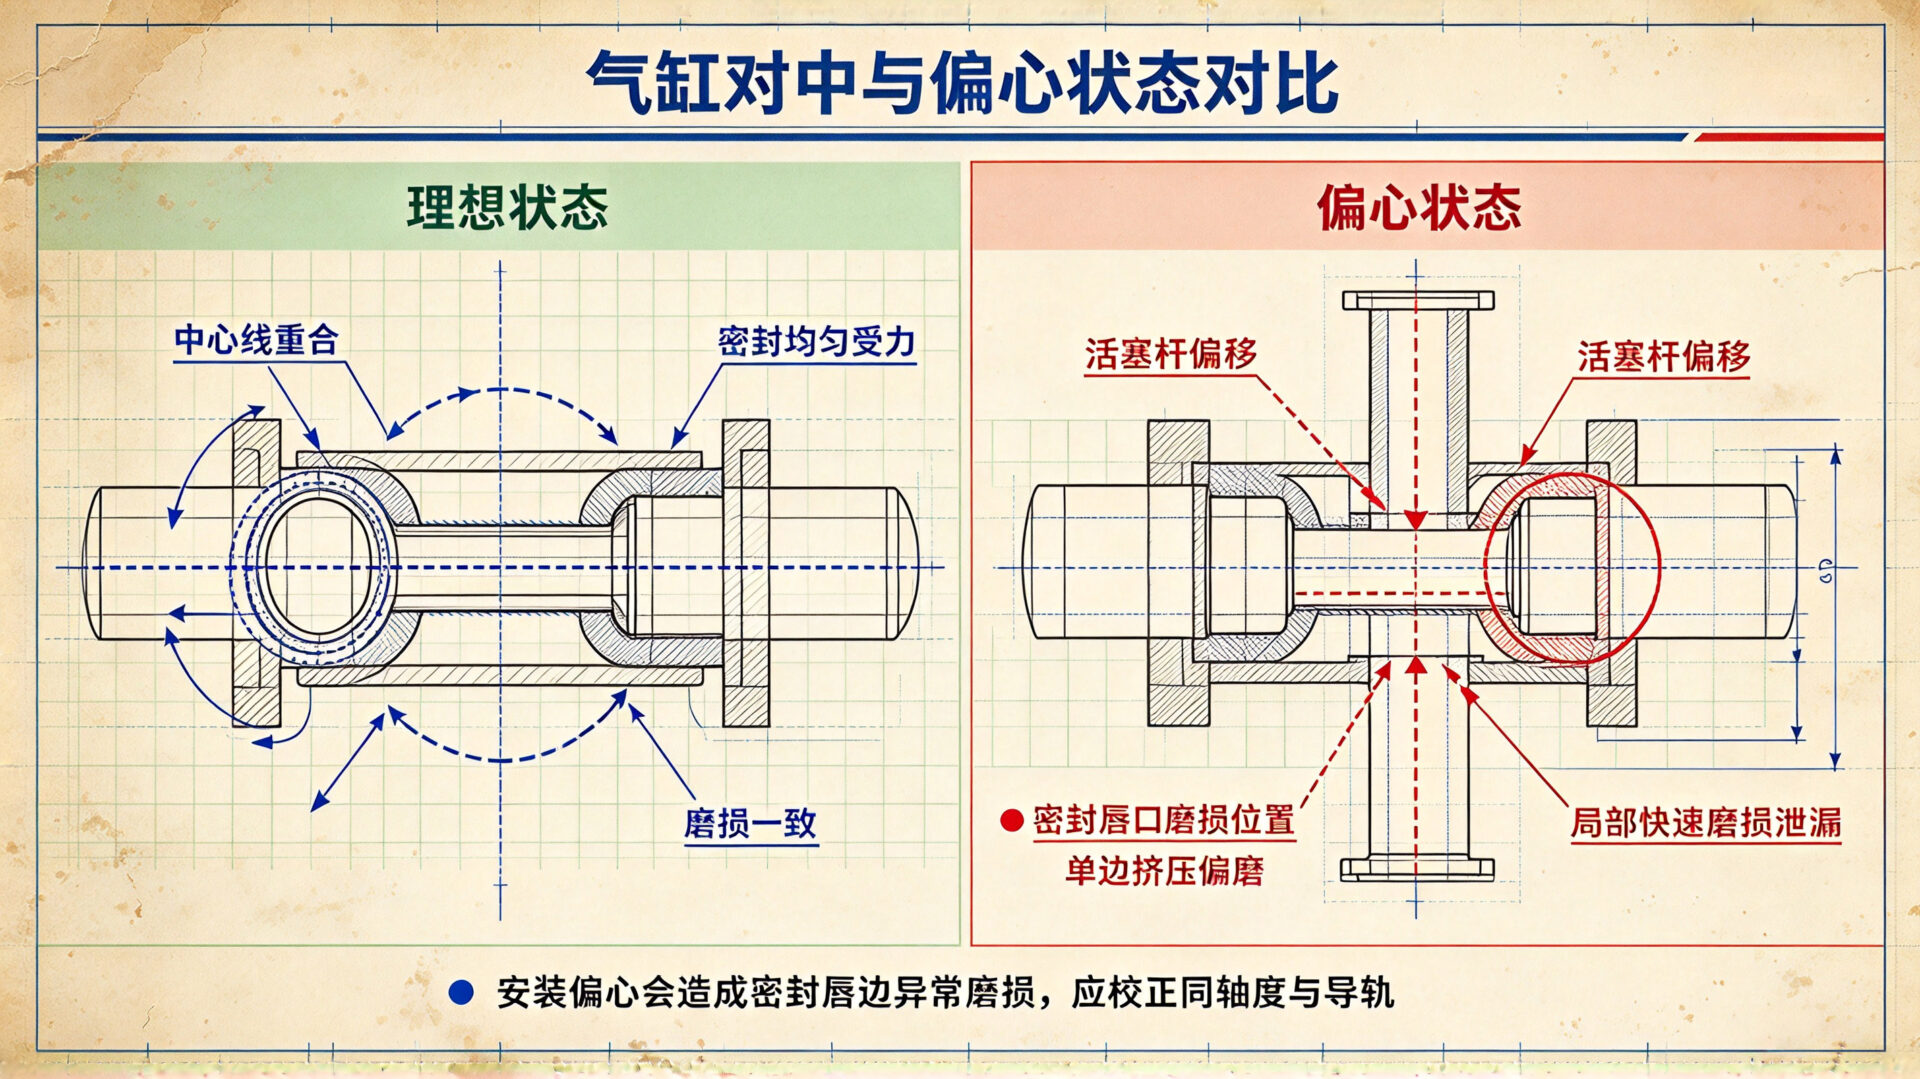
很多人换完气缸密封,反而变卡、推力小、漏气、甚至拉缸,90%都是同轴度没控制好、安装偏心、导向不正。
同轴度不良会导致密封件偏磨、泄漏、卡死甚至缸筒拉伤。因此,安装精度至关重要。
前提:同轴度的核心是什么?
气缸同轴度 = 活塞杆中心线 + 活塞中心线 + 缸筒中心线 三者完全重合
只要有一点点偏心,密封唇口就会偏磨、单边受力,很快又坏。
同轴度要求来源
- 气缸与负载(如导杆、滑台、机械臂)之间的连接必须对中良好。
- 活塞杆运动轴线应与外部负载受力方向完全一致,避免侧向力(Side Load)。
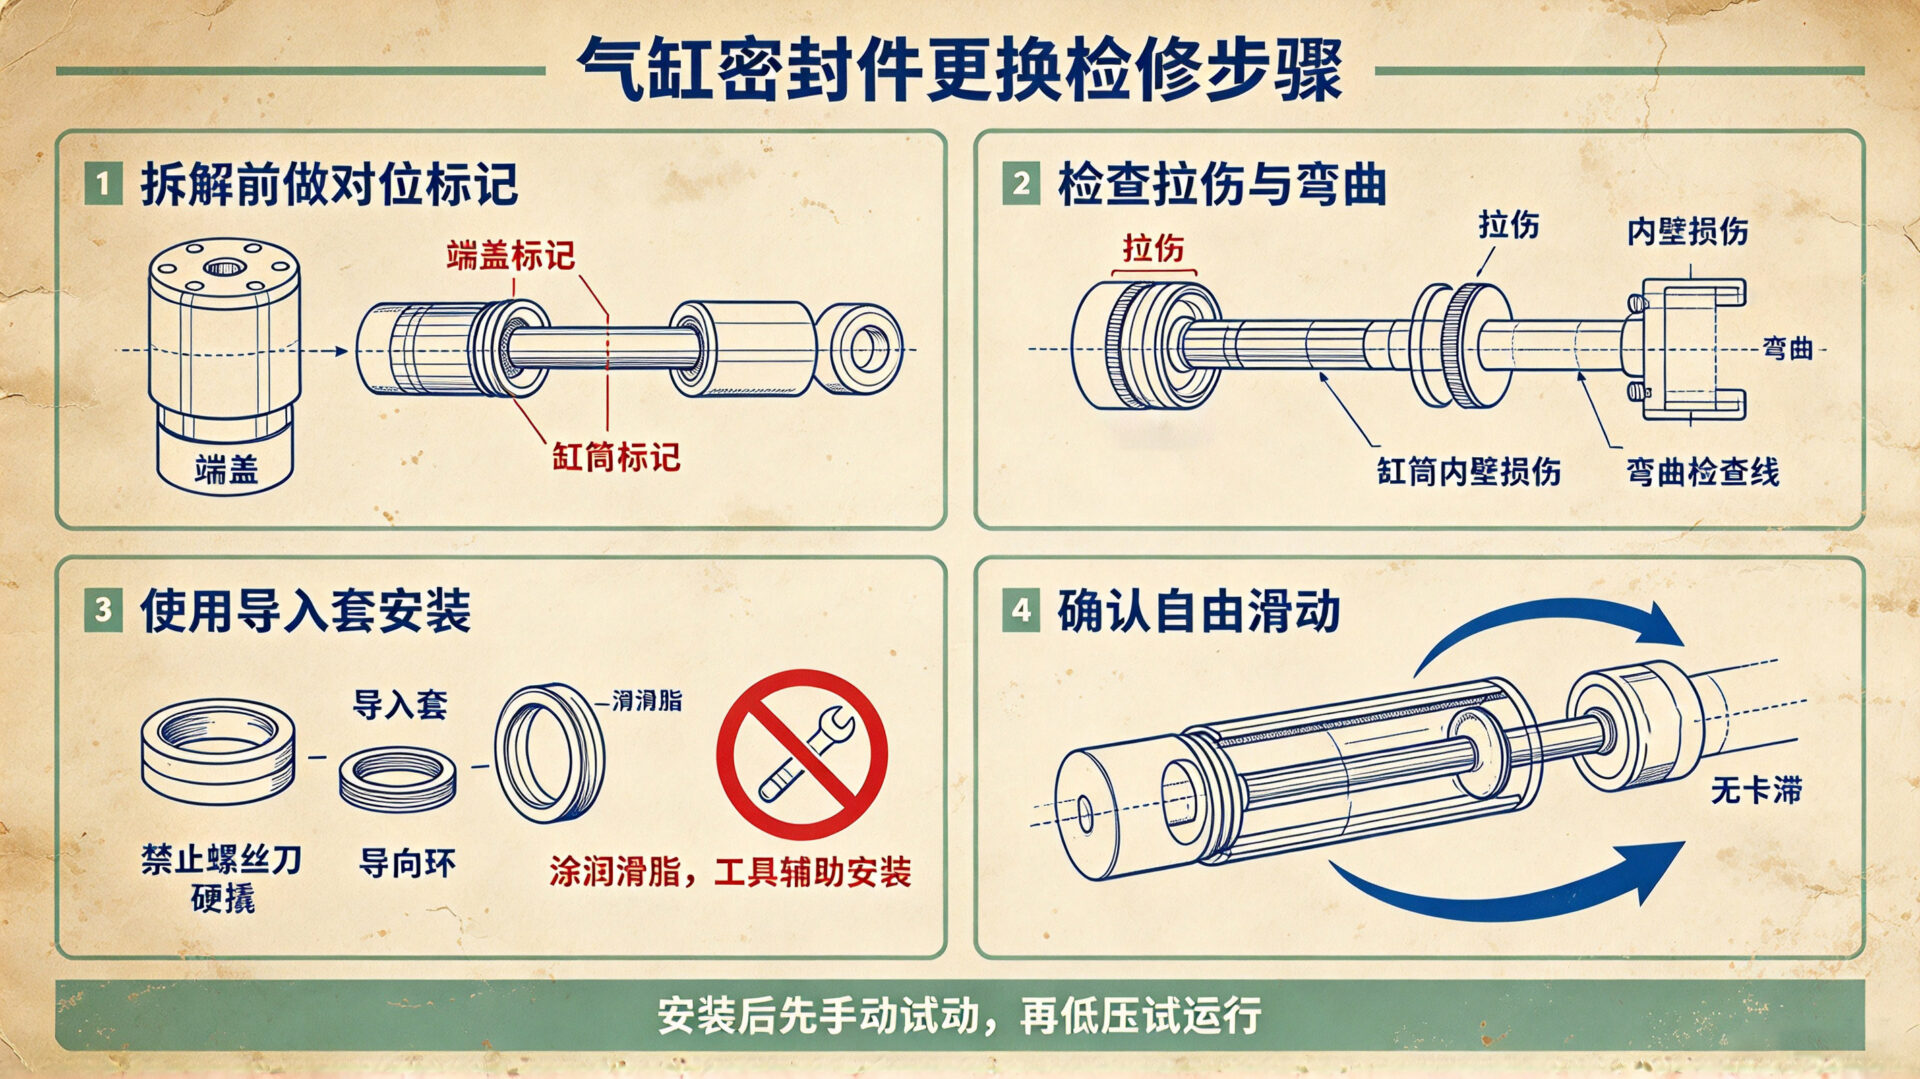
▲ 第一步:拆解前做标记
1.气缸完全泄压、断电、断气
2.在缸筒与前后端盖接缝处,用记号笔画一条直线贯穿
- 作用:复装时保证端盖与缸筒角度、位置完全复原,不会旋转错位导致偏心。
3.记录活塞杆伸出长度、安装耳轴/法兰位置,避免复装偏移。
▲ 第二步:拆解规范,禁止硬敲硬砸
- 用合适扳手均匀松螺母,禁止单边用力,防止端盖变形
- 禁止用铁锤直接敲击活塞杆、端盖,会造成弯曲、失圆、同轴度报废
- 活塞与活塞杆连接螺母,记住原始紧固力矩(轻载气缸一般10–25N·m,按缸径递增)
▲ 第三步:检查关键件是否失圆、弯曲(同轴度基础)
换密封前必须先查这3项:
◆ 1.活塞杆直线度:
放在平板上滚动,无明显跳动;用百分表测跳动量,超过0.05mm 直接换活塞杆,弯曲必不同轴。
◆ 2.缸筒内壁:
无拉伤、无划痕、无锈斑、无椭圆变形,内壁失圆=同轴度报废,整缸报废。
◆ 3.活塞外圆、导向套内孔:
无磨损、无喇叭口、无偏磨,有偏磨说明之前一直偏心运行。
▲ 第四步:装新密封的关键技巧(保证同轴度的核心)
◆ 1. 密封圈正确安装,不能扭曲、翻边
- 所有密封圈(活塞密封圈、防尘圈、导向环、O型圈)必须涂洁净硅脂/气动专用润滑脂
- 禁止干装!干装会瞬间拉伤密封,产生偏心预紧力
- 用专用装配套/塑料导入套,不要用螺丝刀硬撬,防止割坏密封、造成偏心
◆ 2. 导向环/支撑环必须先装(同轴度的“定心神器”)
活塞上的导向环(耐磨环),是保证活塞与缸筒同轴的核心,不是密封!
- 导向环必须完整、无断裂、无缺损、间隙均匀
- 旧导向环磨损、间隙大,必须一起换,否则活塞在缸筒内“晃荡”,密封必然单边磨
- 导向环装入后,活塞在缸筒内应能自由滑动、无卡滞、无明显旷量
◆ 3. 端盖导向套(轴承套)是同轴度基准
前端盖内的导向套(铜套/粉末冶金套),是活塞杆的定心基准:
- 导向套内孔光洁、无划痕、无偏磨,磨损超差直接换
- 导向套与活塞杆配合间隙均匀,单边间隙过大必偏心
- 复装前端盖时,严格对准之前的画线标记,旋转角度不能变
▲ 第五步:复装端盖,控制同轴度最关键一步
◆ 1.端盖对准缸筒画线,缓慢旋入/压入,保证全程不偏转
◆ 2.紧固螺栓/螺母时,必须对角均匀锁紧,分2–3次锁紧
- 错误:单边一次拧紧 → 端盖倾斜 → 活塞杆偏心 → 密封快速报废
◆ 3.紧固后,手动推拉活塞杆,全程应顺滑无卡点、无轻重变化
- 有一段轻、一段重 → 同轴度不良
- 全程涩但均匀 → 润滑不足或新密封预紧力正常
- 明显卡点 → 同轴度严重偏差,立即拆解返工
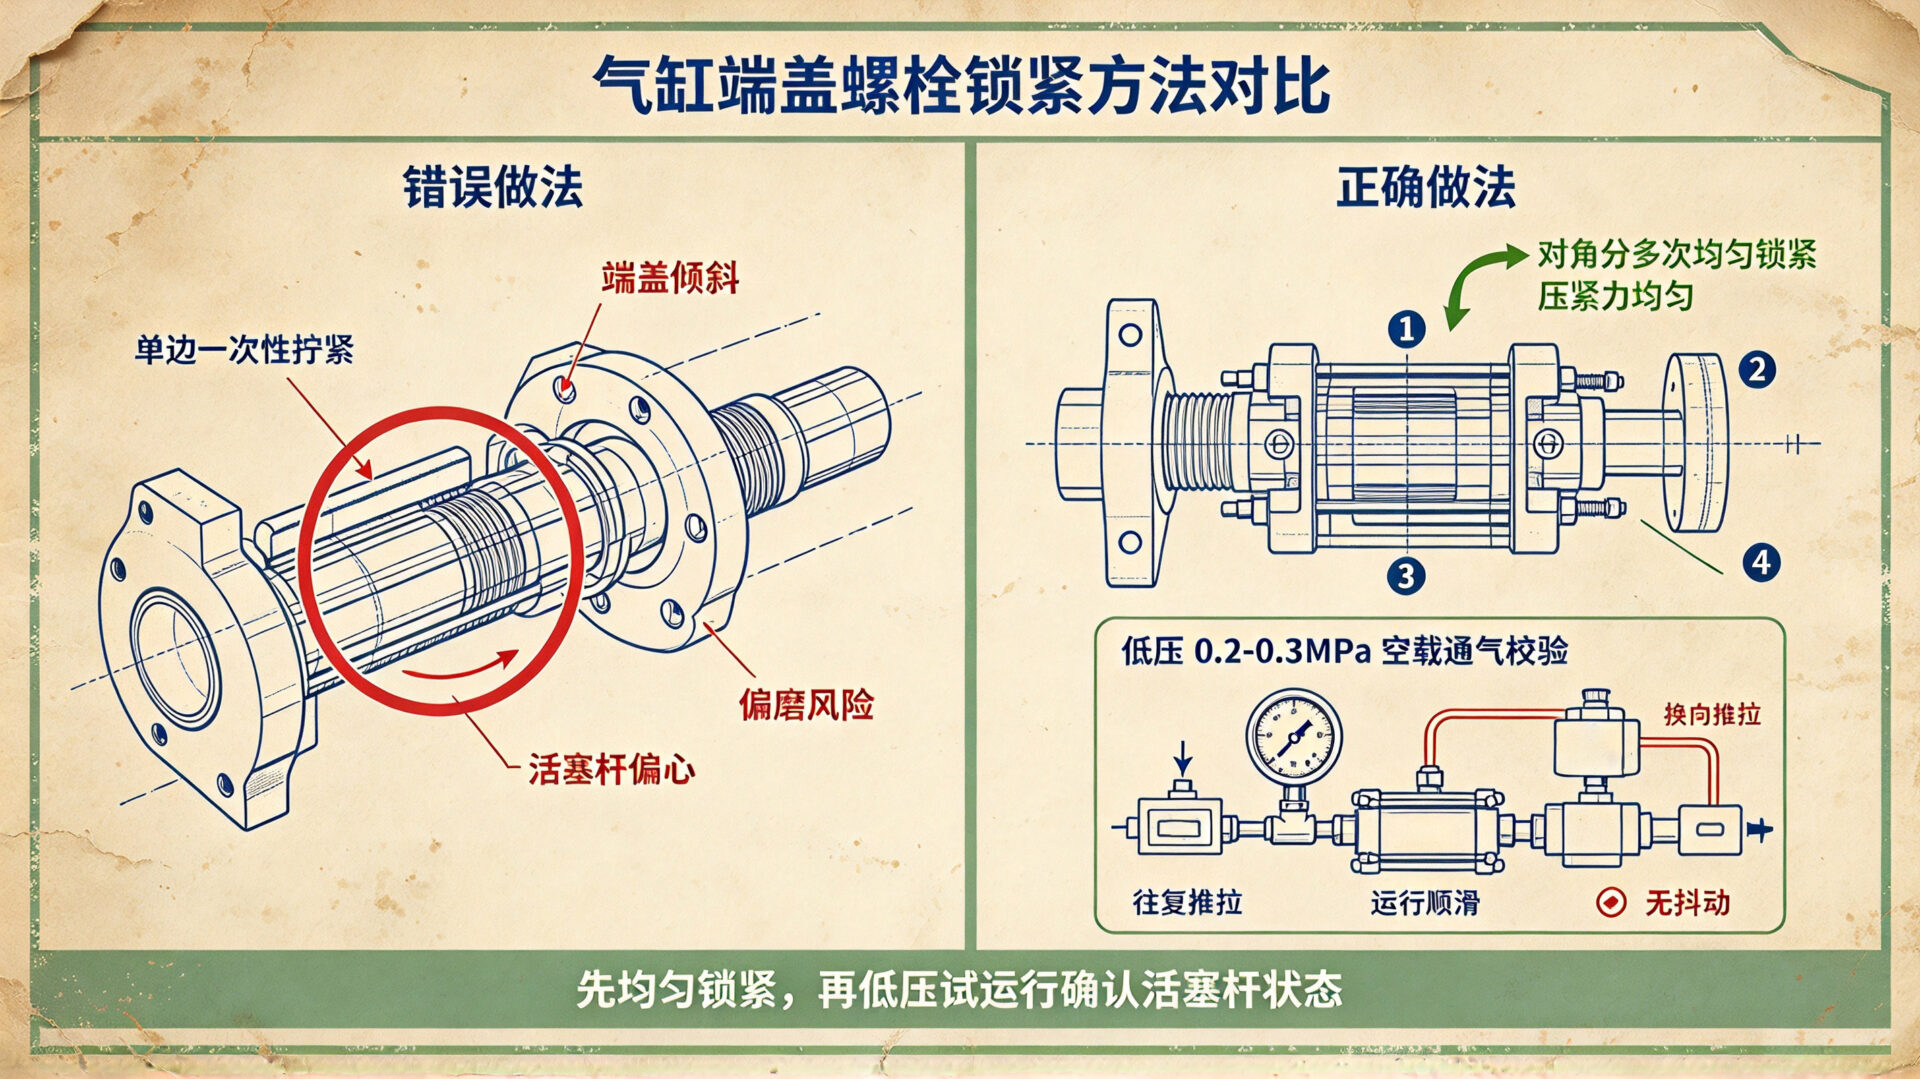
▲ 第六步:空载通气校验同轴度
◆ 1.低压0.2–0.3MPa通气,全程往复运行
◆ 2.观察:
- 运行无抖动、无爬行
- 活塞杆无明显径向摆动
- 无局部发热
- 无窜气
◆ 3.正常后再升至工作压力
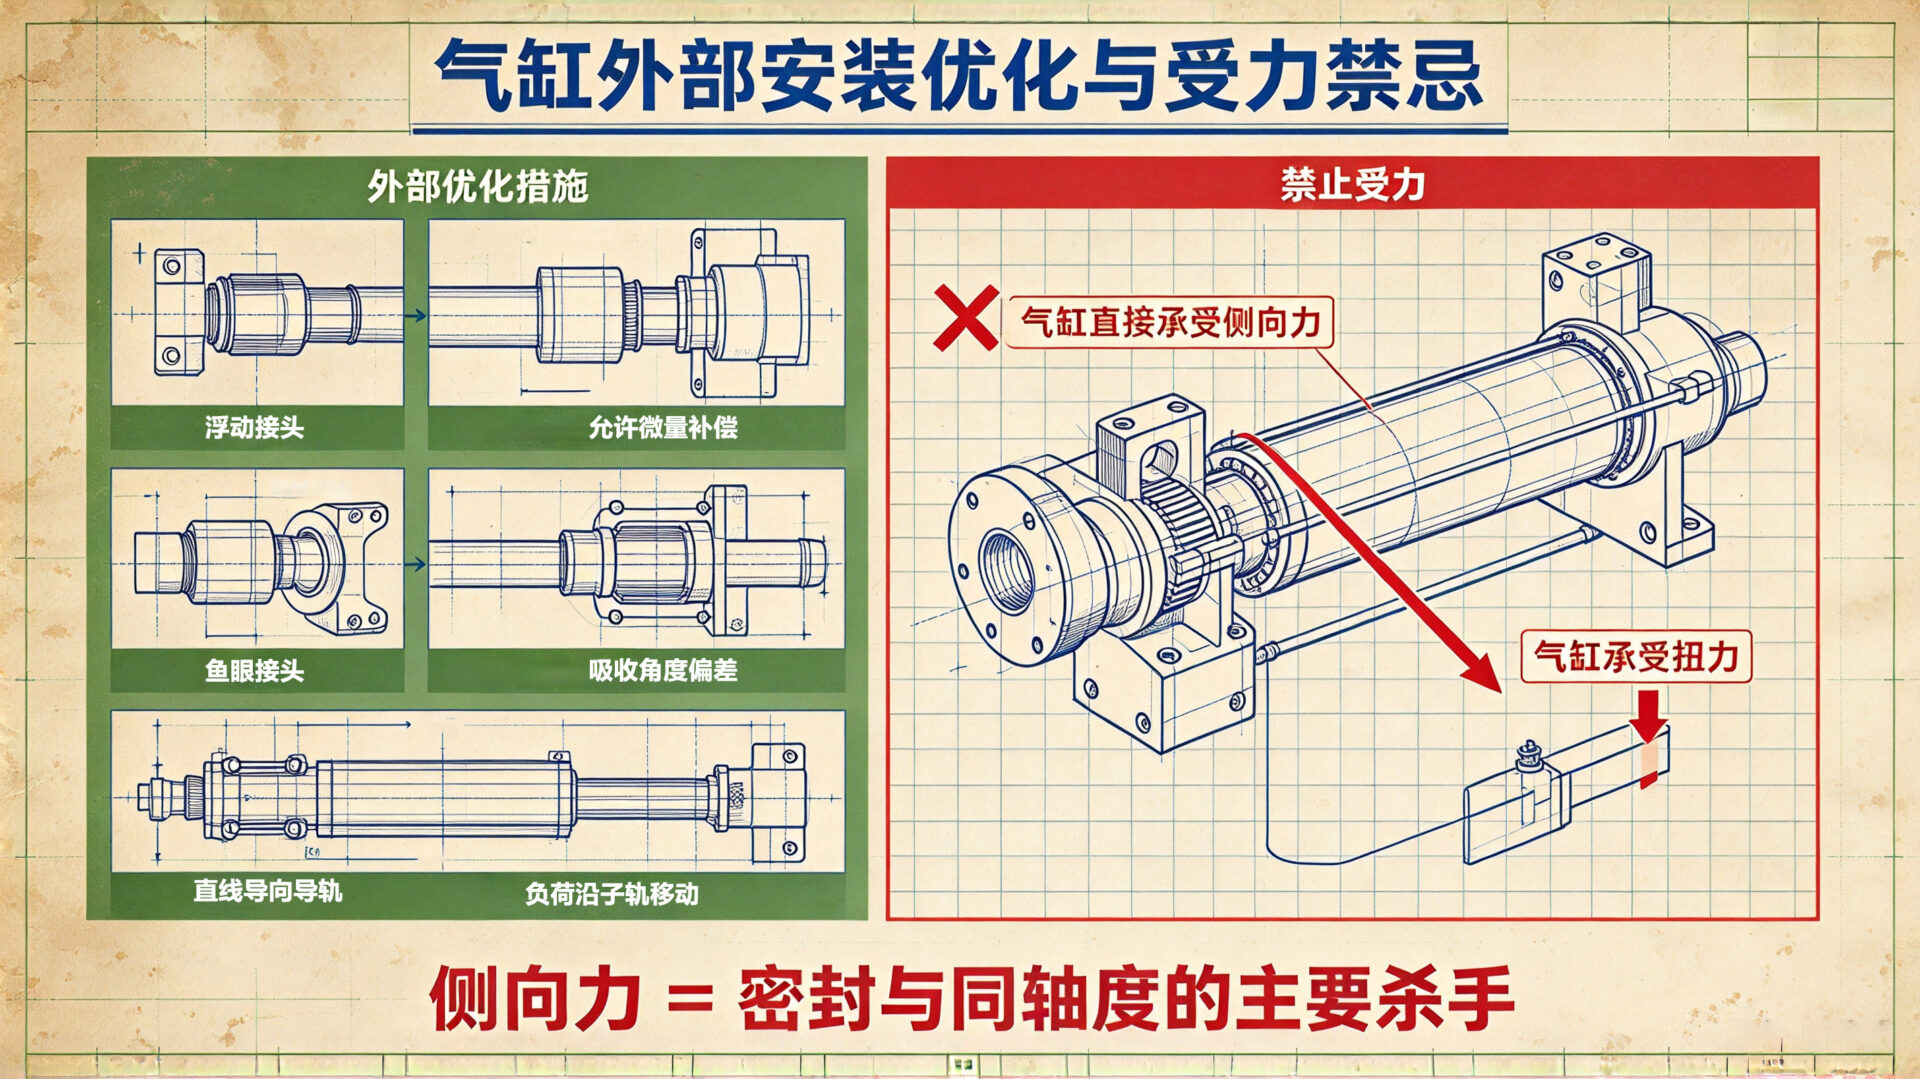
四、保证气缸同轴度的安装外部条件
气缸自身同轴度没问题,但安装不同轴,一样几天就坏密封。
外部同轴度控制要点:
- 1.活塞杆与负载必须对中,禁止径向别劲、侧向力
- 2.长行程气缸建议加导向机构(直线导轨、导杆、滑台)
- 3.浮动接头/鱼眼接头必须使用,消除安装偏心与力矩
- 4.气缸安装面平面度误差<0.05mm,安装螺栓均匀锁紧
- 5.禁止用气缸承受侧向力、扭力,气缸只做纯轴向推力/拉力
一句话:侧向力是同轴度杀手,也是密封件寿命杀手。
五、实用建议
| 项目 | 建议 |
| 更换周期 | 每1~2年检查;出现泄漏/动作异常立即更换 |
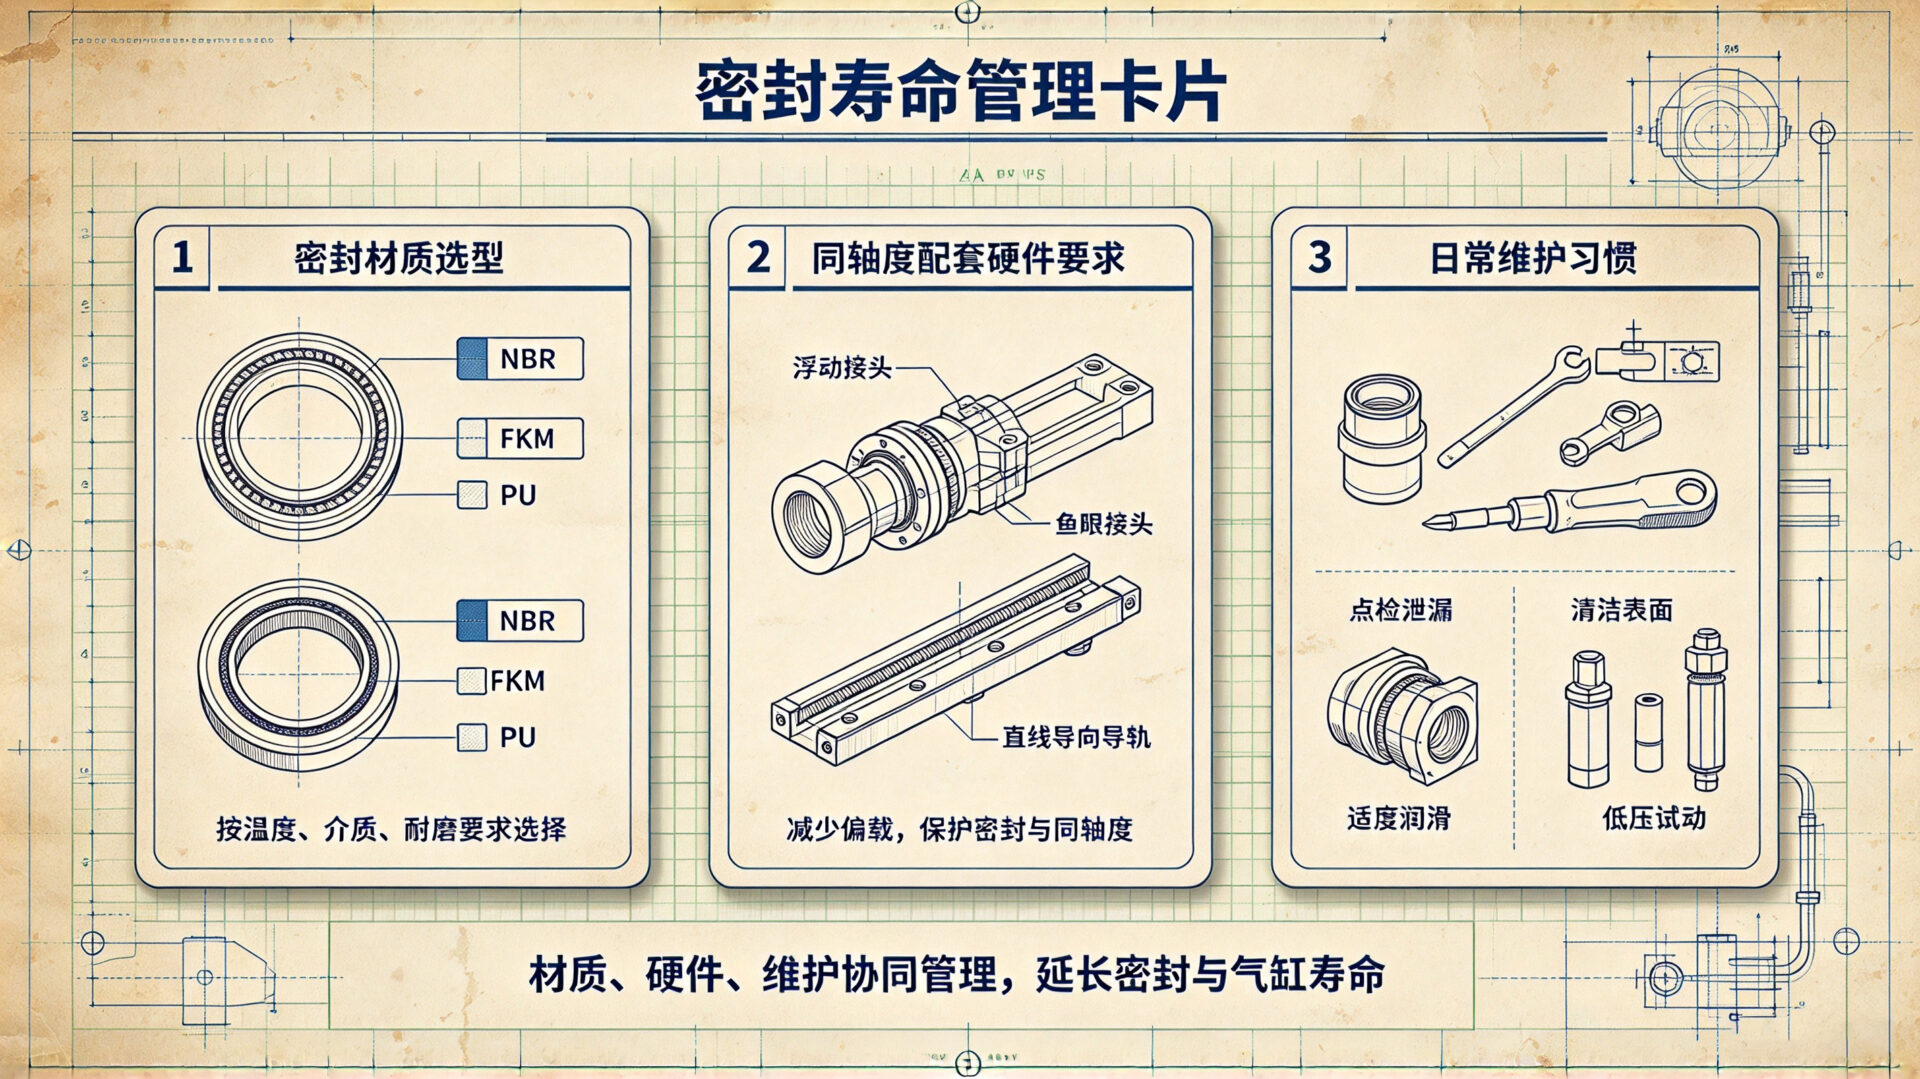
| 密封件选型 | 使用原厂或高质量品牌(如Parker、NOK、Trelleborg),注意材质兼容性(NBR、FKM、PU等) |
| 同轴度保障 | 配合导轨使用 + 浮动接头 + 安装面精加工 + 活塞杆直线度检测 |
| 维护习惯 | 定期给活塞杆涂防锈油(长期停用时),保持气源/油液清洁 |
安全须知
气缸的密封件更换和同轴度维护是保障设备稳定运行的重要环节。
合理更换密封件、规范密封件更换需建立”定期更换+状态监测”的双轨制,而同轴度控制必须贯穿安装全过程,从基准校准到最终测试形成闭环管理,这是确保气缸长期稳定运行的关键。
安装流程、定期检查同轴度,不仅能延长设备寿命,还能提高工作效率,降低维护成本。
在实际操作中,我们应以科学的态度对待每一个细节,才能确保气缸在高效、稳定中长期运行。